
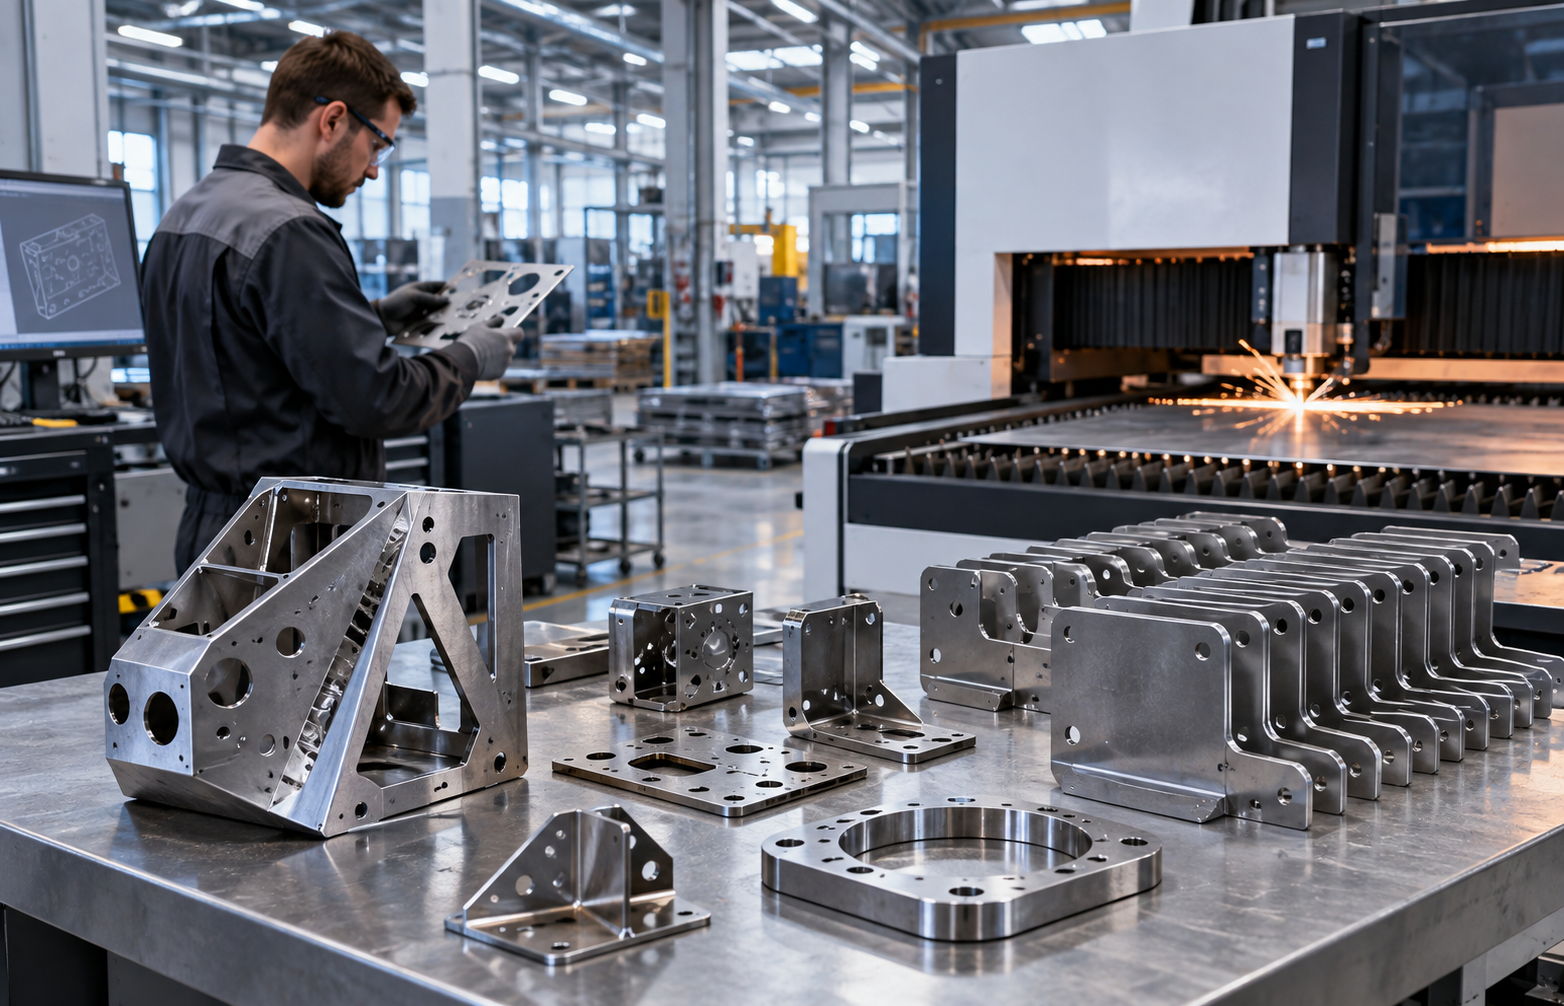
Produkcja prototypu lub niewielkiej partii elementów metalowych nie powinna wymagać inwestowania w kosztowne oprzyrządowanie przeznaczone do produkcji masowej. Kluczowe są elastyczna technologia, poprawna dokumentacja, szybkie przygotowanie procesu oraz możliwość płynnego przejścia od jednej sztuki do serii powtarzalnych detali.
W tym przewodniku wyjaśniamy, czym różni się prototyp od krótkiej serii, kiedy warto wykorzystać cięcie laserowe, jak przygotować projekt do wyceny oraz jakie operacje mogą być potrzebne po wycięciu elementu. Pokazujemy również, w jaki sposób laser-prec.pl może wspierać realizację części z metalu – od analizy dokumentacji po gotowy komponent lub zespół.
Czym jest produkcja prototypów i krótkich serii z metalu?
Prototyp metalowy to pierwsza fizyczna wersja części, obudowy, uchwytu, wspornika, osłony lub innego komponentu. Służy do sprawdzenia konstrukcji przed uruchomieniem produkcji docelowej.
Prototyp może być:
- modelem funkcjonalnym poddawanym rzeczywistym obciążeniom,
- egzemplarzem testowym do sprawdzenia montażu,
- częścią używaną podczas badań i certyfikacji,
- modelem pokazowym lub przedprodukcyjnym,
- pierwszą wersją produktu rozwijanego iteracyjnie,
- zamiennikiem elementu, który nie jest już dostępny.
Krótka seria oznacza produkcję ograniczonej liczby powtarzalnych części. Nie istnieje jedna obowiązująca granica ilościowa. W zależności od wielkości i złożoności elementu może to być kilka, kilkadziesiąt albo kilkaset sztuk.
Najważniejszą cechą krótkiej serii jest to, że zastosowanie technologii typowej dla produkcji masowej – na przykład wykrojnika, tłocznika lub dedykowanej formy – często nie byłoby ekonomicznie uzasadnione.
Gdzie kończy się zakres produkcji z blachy?
Nie każdy metalowy element można wykonać wyłącznie za pomocą cięcia laserowego. Technologia ta najlepiej sprawdza się w przypadku części wycinanych z płaskiego arkusza, które mogą następnie zostać poddane gięciu, spawaniu lub wykończeniu powierzchni.
Jeśli detal wymaga głębokich kieszeni, dokładnych otworów pasowanych, gwintów, powierzchni łożyskowych albo skomplikowanej geometrii przestrzennej, konieczne może być połączenie cięcia laserowego z obróbką CNC, wierceniem, gwintowaniem lub innym procesem.
Jakie możliwości daje współpraca z laser-prec.pl?
Model produkcji oferowany przez laser-prec.pl jest przydatny zarówno przy wykonywaniu pojedynczych prototypów, jak i powtarzalnych partii detali. Punktem wyjścia jest dokumentacja techniczna, na podstawie której można zaplanować cięcie oraz dalsze operacje technologiczne.
Typowy proces może obejmować:
- analizę rysunku lub modelu części,
- sprawdzenie możliwości wykonania,
- dobór materiału i jego grubości,
- przygotowanie technologii oraz rozmieszczenia elementów na arkuszu,
- cięcie laserowe,
- operacje dodatkowe, takie jak gięcie lub łączenie,
- obróbkę wykończeniową,
- kontrolę wykonanych detali,
- pakowanie i przygotowanie partii do odbioru lub wysyłki.
Dokładny zakres realizacji zależy od projektu. Dostępność konkretnego materiału, grubości, formatu, sposobu wykończenia i operacji dodatkowych należy potwierdzić na etapie wyceny.
Cięcie laserowe jako podstawa szybkiego prototypowania z metalu
Cięcie laserowe jest jedną z najważniejszych technologii stosowanych w produkcji prototypów i krótkich serii z blachy. Proces jest sterowany cyfrowo, dlatego zmiana kształtu części zazwyczaj nie wymaga wykonania nowego, kosztownego narzędzia.
Pozwala to produkować:
- płaskie detale konstrukcyjne,
- panele i płyty montażowe,
- uchwyty oraz wsporniki,
- osłony maszyn,
- elementy obudów,
- kołnierze i pierścienie,
- podstawy urządzeń,
- części wyposażenia technicznego,
- komponenty przeznaczone do dalszego gięcia,
- elementy spawanych konstrukcji.
Dlaczego laser sprawdza się przy niewielkich partiach?
Najważniejszym atutem jest cyfrowe przygotowanie produkcji. Kontur części wynika bezpośrednio z pliku technicznego, a nie z kształtu fizycznego wykrojnika.
Daje to kilka korzyści:
- niski próg wejścia dla nowego projektu,
- możliwość wykonania jednej lub kilku sztuk,
- szybkie wprowadzanie zmian konstrukcyjnych,
- powtarzalność kolejnych partii,
- efektywne rozmieszczenie wielu elementów na jednym arkuszu,
- możliwość równoczesnej produkcji różnych części z tego samego materiału,
- ograniczenie liczby dodatkowych operacji.
Laser może w jednym cyklu wyciąć zewnętrzny kontur części oraz jej otwory, szczeliny, wybrania i inne kształty dwuwymiarowe.
Kiedy cięcie laserowe może nie być najlepszym wyborem?
Inną technologię warto rozważyć, gdy:
- element jest bardzo gruby,
- materiał jest szczególnie wrażliwy na wpływ temperatury,
- część ma wyraźnie przestrzenną geometrię,
- wymagane są powierzchnie o dokładności typowej dla obróbki skrawaniem,
- produkcja jest na tyle duża, że koszt wykonania wykrojnika rozkłada się na setki tysięcy części,
- detal można szybciej wykonać z gotowego profilu albo metodą toczenia.
W praktyce najlepszy rezultat często daje połączenie kilku procesów.
Materiały wykorzystywane do prototypów i krótkich serii
Dobór materiału wpływa na cenę, masę, trwałość, odporność na korozję, możliwość spawania i sposób wykończenia gotowej części.
Stal konstrukcyjna
Stal węglowa jest częstym wyborem w przypadku wsporników, podstaw, ram, uchwytów i elementów maszyn. Oferuje korzystną relację ceny do wytrzymałości oraz szerokie możliwości spawania i malowania.
Jeżeli część będzie pracować w środowisku wilgotnym lub na zewnątrz, należy zaplanować zabezpieczenie antykorozyjne.
Stal nierdzewna
Stal nierdzewna znajduje zastosowanie tam, gdzie istotna jest odporność na korozję, higiena lub wygląd powierzchni. Wykorzystuje się ją między innymi w wyposażeniu przemysłowym, gastronomii, przemyśle spożywczym i konstrukcjach użytkowanych na zewnątrz.
W projekcie trzeba określić gatunek materiału oraz oczekiwany stan powierzchni. „Stal nierdzewna” nie jest jedną, uniwersalną kategorią materiałową.
Aluminium
Aluminium jest dobrym wyborem, gdy liczy się niewielka masa, odporność korozyjna i łatwość wykonania lekkiej konstrukcji. Stosuje się je w obudowach, elektronice, automatyce, transporcie oraz urządzeniach mobilnych.
Projektant powinien uwzględnić konkretny stop aluminium, jego podatność na gięcie i sposób późniejszego wykończenia.
Inne metale
W zależności od technologii oraz dostępności możliwa może być realizacja części z innych materiałów, takich jak miedź lub mosiądz. Ich obróbka wymaga jednak indywidualnej oceny. Przed przesłaniem zamówienia należy potwierdzić możliwość cięcia danego gatunku i grubości.
Operacje po cięciu laserowym
Wycięcie konturu często jest dopiero pierwszym etapem produkcji. Gotowa część może wymagać uformowania, połączenia z innymi komponentami lub zabezpieczenia powierzchni.
Gięcie blach
Gięcie pozwala przekształcić płaski detal w element przestrzenny. W ten sposób powstają między innymi obudowy, kątowniki, wsporniki, osłony i kasety.
Projekt giętego detalu powinien uwzględniać:
- grubość i gatunek materiału,
- promień gięcia,
- kierunek walcowania blachy,
- położenie otworów względem linii gięcia,
- kolejność wykonywania zagięć,
- możliwość ustawienia części na prasie,
- kompensację wydłużenia materiału,
- wymagane kąty oraz tolerancje.
Model 3D bez informacji o materiale i grubości nie zawsze wystarczy do poprawnego przygotowania technologii.
Spawanie i składanie zespołów
Jeżeli produkt składa się z kilku elementów, części mogą zostać połączone spoinami, zgrzewami, nitami, śrubami lub elementami wciskanymi.
W dokumentacji zespołu warto określić:
- rodzaj i położenie spoin,
- wymagany zakres spawania,
- powierzchnie bazowe,
- tolerancje po złożeniu,
- wymagania dotyczące wyglądu spoin,
- sposób usuwania odprysków i przebarwień,
- miejsca, których nie wolno odkształcić.
Prototyp spawany powinien być oceniany nie tylko jako zbiór pojedynczych części, ale również jako kompletny zespół. Ciepło wprowadzone podczas spawania może zmienić geometrię konstrukcji.
Gratowanie i obróbka krawędzi
Po cięciu niektóre elementy mogą wymagać usunięcia gratu, stępienia krawędzi lub przygotowania powierzchni do dalszego procesu.
Jest to szczególnie ważne, gdy detal:
- będzie dotykany przez użytkownika,
- ma być malowany,
- współpracuje z uszczelką,
- jest elementem widocznym,
- trafia do montażu automatycznego,
- nie może uszkadzać przewodów ani innych części.
Wymaganie „bez ostrych krawędzi” warto zapisać w dokumentacji. Nie należy zakładać, że każda krawędź zostanie automatycznie zaokrąglona w takim samym stopniu.
Wykończenie powierzchni
W zależności od zastosowania element może wymagać malowania proszkowego, zabezpieczenia antykorozyjnego, szlifowania, anodowania, trawienia, pasywacji lub innego wykończenia.
Rodzaj powłoki należy określić przed produkcją, ponieważ wpływa ona na:
- końcowy wymiar części,
- pasowanie otworów,
- przewodnictwo elektryczne,
- odporność na korozję,
- wygląd powierzchni,
- sposób przygotowania detalu,
- zabezpieczenie gwintów i powierzchni montażowych.
Jak przebiega produkcja prototypu?
1. Określenie funkcji części
Najpierw należy ustalić, czemu ma służyć prototyp. Inne wymagania będzie miał model do sprawdzenia wymiarów, a inne część pracująca pod rzeczywistym obciążeniem.
Warto wskazać:
- miejsce zastosowania,
- przewidywane obciążenia,
- warunki środowiskowe,
- sposób montażu,
- oczekiwaną trwałość,
- powierzchnie krytyczne.
2. Przygotowanie dokumentacji
Najbardziej użyteczny pakiet dokumentacji może zawierać:
- plik DXF lub DWG z płaskimi konturami,
- model 3D, na przykład w formacie STEP,
- rysunek PDF z wymiarami,
- informację o materiale i grubości,
- tolerancje wymiarowe,
- oznaczenie powierzchni widocznych,
- wymagania dotyczące gięcia, spawania i powłoki,
- liczbę zamawianych sztuk.
Pliki powinny przedstawiać zamknięte kontury bez zdublowanych linii i przypadkowych punktów. Jednostki muszą być jednoznacznie określone.
3. Ocena technologiczności
Przed uruchomieniem produkcji projekt powinien zostać sprawdzony pod kątem możliwości wykonania. Analiza DFM, czyli Design for Manufacturing, pomaga wykryć rozwiązania, które zwiększają koszt lub ryzyko błędów.
Sprawdzeniu podlegają między innymi:
- minimalne odległości między otworami,
- położenie otworów przy krawędziach i gięciach,
- zbyt wąskie mostki materiału,
- małe promienie wewnętrzne,
- liczba orientacji potrzebnych do wykonania części,
- dostęp narzędzi do kolejnych zagięć,
- możliwość stabilnego spawania,
- niepotrzebnie zawężone tolerancje.
4. Wykonanie pierwszej sztuki
W przypadku nowego lub złożonego projektu dobrym rozwiązaniem jest wykonanie jednej sztuki albo małej partii pilotażowej. Pozwala to sprawdzić geometrię, montaż i funkcję przed zamówieniem większej liczby komponentów.
5. Testy i korekta projektu
Po otrzymaniu prototypu należy zweryfikować:
- zgodność wymiarową,
- spasowanie z innymi częściami,
- dostęp do śrub i narzędzi,
- sztywność konstrukcji,
- zachowanie pod obciążeniem,
- ergonomię,
- wygląd,
- możliwość seryjnego montażu.
Jeśli wymagane są poprawki, warto nadać projektowi nowy numer rewizji. Zapobiega to przypadkowemu wykorzystaniu nieaktualnego pliku.
6. Uruchomienie krótkiej serii
Po zatwierdzeniu prototypu można rozpocząć wykonywanie kolejnych partii. Dokumentacja powinna zostać zamrożona, a krytyczne parametry jednoznacznie opisane.
Jak przygotować zapytanie do laser-prec.pl?
Kompletne zapytanie skraca czas wyceny i ogranicza liczbę dodatkowych pytań.
Należy przesłać:
- pliki techniczne,
- nazwę lub gatunek materiału,
- grubość blachy,
- liczbę sztuk,
- informację o gięciu,
- wymagania dotyczące spawania,
- oczekiwane wykończenie,
- tolerancje specjalne,
- wymagany termin,
- informację, czy materiał ma zapewnić wykonawca.
Jeśli ilość docelowa nie jest jeszcze znana, warto poprosić o wariantową wycenę, na przykład dla 1, 10, 50 i 100 sztuk. Ułatwia to ocenę kosztu prototypu oraz późniejszej partii.
Tabela decyzyjna: jak dobrać sposób realizacji?
Potrzeba | Zalecane podejście | Dlaczego | Na co uważać |
|---|---|---|---|
Jedna płaska część do sprawdzenia wymiarów | Cięcie laserowe prototypu | Brak konieczności wykonywania wykrojnika | Dokumentacja musi mieć poprawne kontury |
Kilka wariantów tego samego detalu | Osobne pliki i oznaczone rewizje | Łatwa zmiana geometrii cyfrowej | Nie mieszać nieaktualnych wersji |
Obudowa lub wspornik przestrzenny | Cięcie i gięcie | Możliwość wykonania części z jednego rozwinięcia | Trzeba uwzględnić promienie i naddatki gięcia |
Rama lub konstrukcja z wielu części | Cięcie, gięcie i spawanie | Kompletny zespół z przygotowanych komponentów | Ryzyko odkształceń spawalniczych |
Element dekoracyjny lub widoczny | Cięcie, obróbka krawędzi i wykończenie | Lepsza estetyka powierzchni | Należy oznaczyć stronę widoczną |
Część z otworami pasowanymi | Laser oraz dodatkowa obróbka dokładna | Laser wykonuje zarys, a obróbka zapewnia pasowanie | Nie przypisywać wszystkim otworom tej samej tolerancji |
Bardzo duża seria prostego detalu | Analiza lasera i wykrojnika | Wykrojnik może obniżyć koszt jednostkowy | Wysoki koszt uruchomienia narzędzia |
Część gruba lub wrażliwa na temperaturę | Analiza cięcia wodą lub obróbki CNC | Brak albo ograniczenie strefy wpływu ciepła | Zwykle wyższy koszt lub dłuższy proces |
Zamiennik uszkodzonej części | Odtworzenie dokumentacji i prototyp | Możliwość wykonania elementu bez pierwotnego narzędzia | Zużyta część może nie odzwierciedlać wymiaru nominalnego |
Seria z regularnymi zamówieniami | Zatwierdzony wzorzec i kontrola rewizji | Większa powtarzalność kolejnych dostaw | Każda zmiana musi być udokumentowana |
Laser, woda, plazma, CNC czy wykrojnik?
Cięcie laserowe a cięcie plazmowe
Laser jest zazwyczaj wybierany do dokładnych konturów, małych otworów i detali z blach o umiarkowanej grubości. Plazma może być korzystna przy grubych elementach konstrukcyjnych, gdy jakość i dokładność krawędzi nie są najważniejszym kryterium.
Cięcie laserowe a cięcie wodą
Cięcie wodą ogranicza wpływ temperatury i pozwala obrabiać szeroki zakres materiałów. Może jednak być wolniejsze lub droższe. Laser często zapewnia większą efektywność w produkcji części z typowych blach metalowych.
Cięcie laserowe a frezowanie CNC
Frezowanie umożliwia wykonywanie kieszeni, faz, powierzchni bazowych i dokładnych otworów. Laser jest natomiast efektywny przy wycinaniu konturów w arkuszu. Procesy te nie zawsze ze sobą konkurują – często się uzupełniają.
Cięcie laserowe a wykrawanie
Wykrojnik jest opłacalny przy bardzo dużych, stabilnych seriach. Każda zmiana geometrii może jednak oznaczać modyfikację lub wykonanie nowego narzędzia. Laser zapewnia znacznie większą elastyczność podczas prototypowania i rozwoju produktu.
Cięcie laserowe a druk 3D z metalu
Druk 3D pozwala tworzyć kształty, których nie można wykonać z płaskiej blachy. Jest jednak procesem kosztownym i nie zawsze uzasadnionym dla prostych wsporników, paneli czy obudów. Element z ciętej i giętej blachy może być szybszy, tańszy oraz łatwiejszy do wdrożenia.
Liczby i parametry ważne przy planowaniu produkcji
Poniższe wartości mają charakter orientacyjny. Nie są deklaracją parametrów konkretnej maszyny ani gotowej oferty laser-prec.pl. Dokładne możliwości zależą od materiału, grubości, geometrii, wyposażenia, normy odbiorowej i uzgodnień technologicznych.
- Prototyp obejmuje najczęściej od 1 do kilku sztuk.
- Partia pilotażowa często liczy od 5 do 20 elementów.
- Krótka seria może obejmować od kilkunastu do kilkuset sztuk.
- Szerokość szczeliny po cięciu laserowym jest zwykle liczona w dziesiątych częściach milimetra, ale zależy od procesu i materiału.
- Typowe tolerancje liniowe dla części laserowych często mieszczą się w zakresie około ±0,1–0,3 mm, o ile geometria i technologia na to pozwalają.
- Dla detali giętych tolerancja kąta bywa określana na poziomie około ±0,5–1°, lecz wpływają na nią materiał, długość gięcia i sprężynowanie.
- Wymiary po gięciu mogą wymagać tolerancji rzędu około ±0,2–0,5 mm lub większej, zależnie od konstrukcji.
- Zbyt małe otwory, wąskie szczeliny i cienkie mostki mogą wymagać zmiany geometrii.
- Powłoka malarska lub galwaniczna zwiększa końcowe wymiary powierzchni, dlatego pasowania należy planować przed wykończeniem.
- Jedna dodatkowa operacja technologiczna może mieć większy wpływ na koszt niż niewielka zmiana długości konturu.
Dokładną klasę tolerancji należy zawsze umieścić na rysunku. Określenia takie jak „bardzo dokładnie” lub „standardowa tolerancja” nie są jednoznaczną specyfikacją.
Co wpływa na koszt prototypu i krótkiej serii?
Cena nie wynika wyłącznie z masy części. W kalkulacji uwzględnia się cały przebieg produkcji.
Najważniejsze czynniki to:
- gatunek i grubość materiału,
- format potrzebnego arkusza,
- stopień wykorzystania materiału,
- długość i złożoność konturów,
- liczba przebić wiązki,
- udział małych otworów i wąskich szczelin,
- czas przygotowania technologii,
- liczba zagięć,
- wymagane przezbrojenia,
- spawanie i montaż,
- gratowanie oraz szlifowanie,
- rodzaj powłoki,
- zakres kontroli,
- tolerancje specjalne,
- wielkość partii,
- sposób pakowania i transportu.
Dlaczego jedna sztuka kosztuje więcej w przeliczeniu na detal?
Nawet przy pojedynczym prototypie trzeba sprawdzić dokumentację, przygotować program, zaplanować rozmieszczenie części, ustawić proces i skontrolować wyrób. Przy większej liczbie sztuk koszty przygotowawcze rozkładają się na całą serię.
Nie oznacza to jednak, że każda partia powinna być maksymalnie duża. W fazie rozwoju produktu tańsze może być zamówienie kilku sztuk i wykrycie problemu przed uruchomieniem większej produkcji.
Jak projektować części tańsze i łatwiejsze do wykonania?
Ogranicz liczbę operacji
Jeżeli ten sam efekt konstrukcyjny można uzyskać za pomocą jednego giętego elementu zamiast trzech spawanych części, warto przeanalizować taką zmianę. Mniejsza liczba operacji zwykle oznacza krótszy czas produkcji i mniejsze ryzyko odchyłek.
Stosuj powtarzalne materiały i grubości
Wykorzystanie tego samego gatunku i grubości blachy w kilku częściach zespołu może ułatwić rozmieszczenie detali na arkuszu i ograniczyć liczbę przezbrojeń.
Nie zawężaj wszystkich tolerancji
Ścisła tolerancja powinna dotyczyć tylko wymiarów wpływających na działanie, montaż lub bezpieczeństwo. Nadmiernie dokładne wymagania mogą prowadzić do dodatkowych pomiarów i operacji.
Projektuj otwory z uwzględnieniem powłoki
Otwór wycięty w wymiarze nominalnym może okazać się za mały po malowaniu. Trzeba określić, czy powierzchnia ma zostać zabezpieczona, zamaskowana czy obrobiona po nałożeniu powłoki.
Wykorzystuj zakładki i elementy ustalające
W zespołach spawanych pomocne są wypusty, szczeliny i elementy bazujące. Ułatwiają pozycjonowanie części oraz ograniczają ryzyko błędu podczas montażu.
Kontrola jakości prototypów i krótkich serii
Zakres kontroli powinien odpowiadać funkcji części. Nie każdy wymiar ma takie samo znaczenie.
Kontrola może obejmować:
- identyfikację materiału,
- pomiar wymiarów zewnętrznych,
- sprawdzenie położenia otworów,
- kontrolę kątów gięcia,
- ocenę płaskości,
- kontrolę zespołu po spawaniu,
- sprawdzenie jakości krawędzi,
- ocenę powłoki,
- próbny montaż,
- porównanie z zatwierdzonym wzorcem.
Wymiary krytyczne warto oznaczyć na rysunku. Jeżeli potrzebny jest raport pomiarowy, próbka wzorcowa, numer partii lub świadectwo materiałowe, wymaganie to należy zgłosić przed wyceną.
Najczęstsze błędy przy zamawianiu części z metalu
Brak informacji o materiale
Podanie samej grubości nie wystarcza. Różne gatunki stali i aluminium mają odmienne właściwości, wygląd oraz zachowanie podczas gięcia i spawania.
Niezgodność między modelem a rysunkiem
Jeżeli plik DXF, model STEP i rysunek PDF przedstawiają różne wersje części, wykonawca nie ma pewności, który dokument jest nadrzędny.
Otwarte lub zdublowane kontury
Błędy w pliku mogą powodować nieprawidłowe przygotowanie ścieżki cięcia. Kontury powinny być zamknięte, a zbędne linie usunięte.
Brak tolerancji
Wymiar nominalny bez tolerancji nie mówi, jakie odchylenie jest dopuszczalne. Jeśli projekt korzysta z tolerancji ogólnych, należy wskazać właściwą normę lub tabelę.
Nieuwzględnienie gięcia
Otwór umieszczony zbyt blisko linii gięcia może zostać zdeformowany. Kształt rozwinięcia musi uwzględniać zachowanie konkretnego materiału.
Zamawianie dużej partii bez prototypu
Przy nowej konstrukcji pominięcie etapu próbnego może prowadzić do powielenia błędu we wszystkich elementach.
Brak kontroli wersji
Pliki o nazwach „final”, „final2” i „ostateczny_poprawiony” zwiększają ryzyko pomyłki. Lepszym rozwiązaniem jest jednoznaczny numer części i rewizji.
Mity dotyczące prototypów z blachy
Mit: laser wykonuje każdy detal z pełną dokładnością wymiarową
Laser precyzyjnie wycina kontur, ale efekt zależy od materiału, grubości, geometrii i wpływu temperatury. Nie zastępuje automatycznie obróbki dokładnej otworów pasowanych czy powierzchni łożyskowych.
Mit: każda zmiana projektu jest bezkosztowa
Zmiana cyfrowego konturu jest łatwiejsza niż przebudowa wykrojnika, lecz nadal wymaga sprawdzenia dokumentacji, ponownego przygotowania technologii i czasami wykonania kolejnej próby.
Mit: najtańszy prototyp to zawsze jedna sztuka
Jedna sztuka oznacza najmniejszy wydatek całkowity, ale nie zawsze najniższą cenę jednostkową. Czasami korzystniej jest wykonać kilka egzemplarzy potrzebnych do różnych testów.
Mit: plik 3D zawiera wszystkie potrzebne informacje
Model może nie zawierać danych o tolerancjach, gatunku materiału, jakości powierzchni, spoinach i sposobie kontroli. Dlatego powinien być uzupełniony rysunkiem lub specyfikacją.
Mit: wycięta część jest od razu gotowym produktem
Detal może wymagać gratowania, gięcia, spawania, gwintowania, szlifowania, zabezpieczenia powierzchni i kontroli końcowej.
Dla jakich branż przydatna jest produkcja krótkoseryjna?
Produkcja prototypów i niewielkich serii z metalu może wspierać między innymi:
- budowę maszyn,
- automatykę przemysłową,
- robotykę,
- elektronikę i elektrotechnikę,
- energetykę,
- transport,
- motoryzację,
- wyposażenie magazynów,
- przemysł spożywczy,
- produkcję mebli metalowych,
- systemy wentylacyjne,
- urządzenia laboratoryjne,
- działy utrzymania ruchu,
- firmy rozwijające własne produkty.
Proces sprawdza się także przy wykonywaniu części zamiennych, modernizacji maszyn oraz odtwarzaniu elementów, które nie są już dostępne u pierwotnego producenta.
Kiedy warto skontaktować się z laser-prec.pl?
Wycena i konsultacja technologiczna są szczególnie przydatne, gdy:
- projekt istnieje tylko jako model lub rysunek,
- nie wiadomo, jaką technologię wybrać,
- potrzebna jest jedna sztuka testowa,
- po prototypie planowana jest krótka seria,
- element wymaga cięcia i dalszych operacji,
- trzeba ograniczyć koszt bez utraty funkcjonalności,
- występują wątpliwości dotyczące tolerancji,
- konstrukcja ma zostać uproszczona przed produkcją,
- potrzebna jest wycena kilku wariantów ilościowych.
Im wcześniej technolog zostanie zaangażowany w rozwój części, tym łatwiej wyeliminować rozwiązania podnoszące koszt i utrudniające wykonanie.
FAQ – produkcja prototypów i krótkich serii z metalu
Czy można zamówić tylko jedną sztukę?
Produkcja jednostkowa jest naturalnym elementem prototypowania. Możliwość realizacji konkretnego detalu zależy jednak od materiału, wymiarów, geometrii oraz zakresu dodatkowych operacji.
Jaki plik najlepiej wysłać do wyceny?
Dla płaskich elementów przydatny jest poprawnie przygotowany plik DXF lub DWG. Dla części giętych warto dołączyć model STEP oraz rysunek PDF z wymiarami, materiałem i tolerancjami.
Czy można wycenić część na podstawie zdjęcia?
Zdjęcie może pomóc w identyfikacji elementu, ale zwykle nie wystarcza do rzetelnej wyceny. Potrzebne są wymiary, materiał, grubość i informacje o wymaganej dokładności.
Czy laser nadaje się do wykonywania otworów pod śruby?
Tak, pod warunkiem że średnica i położenie otworu są dostosowane do materiału, grubości oraz technologii. Otwory pasowane lub przeznaczone pod precyzyjne osadzenie mogą wymagać dodatkowej obróbki.
Czy po prototypie można zamówić większą serię?
Tak. Po zatwierdzeniu projektu i rewizji dokumentacji ten sam cyfrowy model może stanowić podstawę kolejnych partii. Przed zwiększeniem ilości warto potwierdzić wymagania jakościowe i logistyczne.
Ile trwa wykonanie prototypu?
Termin zależy od dostępności materiału, obciążenia produkcji, liczby operacji, rodzaju wykończenia i konieczności korzystania z procesów dodatkowych. Najprostsze detale wymagają mniej etapów niż spawane i malowane zespoły.
Czy można dostarczyć własny materiał?
Możliwość wykorzystania materiału powierzonego należy uzgodnić przed realizacją. Konieczne może być potwierdzenie gatunku, wymiarów arkusza, jakości powierzchni i płaskości.
Czy laser-prec.pl pomoże poprawić projekt?
Analiza technologiczności może wskazać miejsca problematyczne, takie jak otwory przy gięciu, zbyt małe szczeliny czy niepotrzebnie ścisłe tolerancje. Odpowiedzialność za funkcję i wytrzymałość konstrukcji pozostaje jednak po stronie projektanta, chyba że uzgodniono odrębną usługę projektową.
Czy wszystkie krawędzie po laserze są idealnie gładkie?
Jakość krawędzi zależy od materiału, jego grubości i parametrów procesu. Jeśli wymagane jest gratowanie, zaokrąglenie albo określona jakość powierzchni, trzeba zaznaczyć to w zapytaniu.
Czy można wykonać gotową obudowę zamiast samych formatek?
Jeżeli projekt wymaga cięcia, gięcia, łączenia i wykończenia, zakres kompleksowej realizacji należy ustalić podczas wyceny. Dokumentacja powinna przedstawiać zarówno rozwinięcia, jak i oczekiwany wygląd gotowego zespołu.
Jak ograniczyć koszt krótkiej serii?
Najczęściej pomaga uproszczenie geometrii, ograniczenie liczby operacji, stosowanie typowych materiałów, racjonalne tolerancje oraz zamawianie kilku elementów z tej samej blachy. Warto również poprosić o wycenę wariantową.
Czy przed produkcją serii trzeba zamówić prototyp?
Nie jest to obowiązkowe, ale jest zalecane dla nowych, złożonych lub krytycznych części. Prototyp pozwala sprawdzić projekt przed powieleniem ewentualnego błędu.
Od pliku do powtarzalnej części metalowej
Produkcja prototypów i krótkich serii wymaga połączenia elastycznej technologii z dobrą dokumentacją. Cięcie laserowe pozwala szybko wykonywać różne warianty części bez inwestowania w dedykowane wykrojniki, a gięcie, łączenie i wykończenie umożliwiają przekształcenie płaskich formatek w gotowe komponenty.
laser-prec.pl może być partnerem zarówno dla konstruktora sprawdzającego pierwszą wersję produktu, jak i firmy potrzebującej regularnych, niewielkich partii elementów. Podstawą sprawnej wyceny jest kompletny plik, określony materiał, liczba sztuk i jasna informacja o oczekiwanym rezultacie.
Przed złożeniem zamówienia warto przesłać dokumentację do analizy, ustalić operacje dodatkowe i – w przypadku nowego projektu – rozpocząć od egzemplarza testowego lub partii pilotażowej.
 4 comments
