
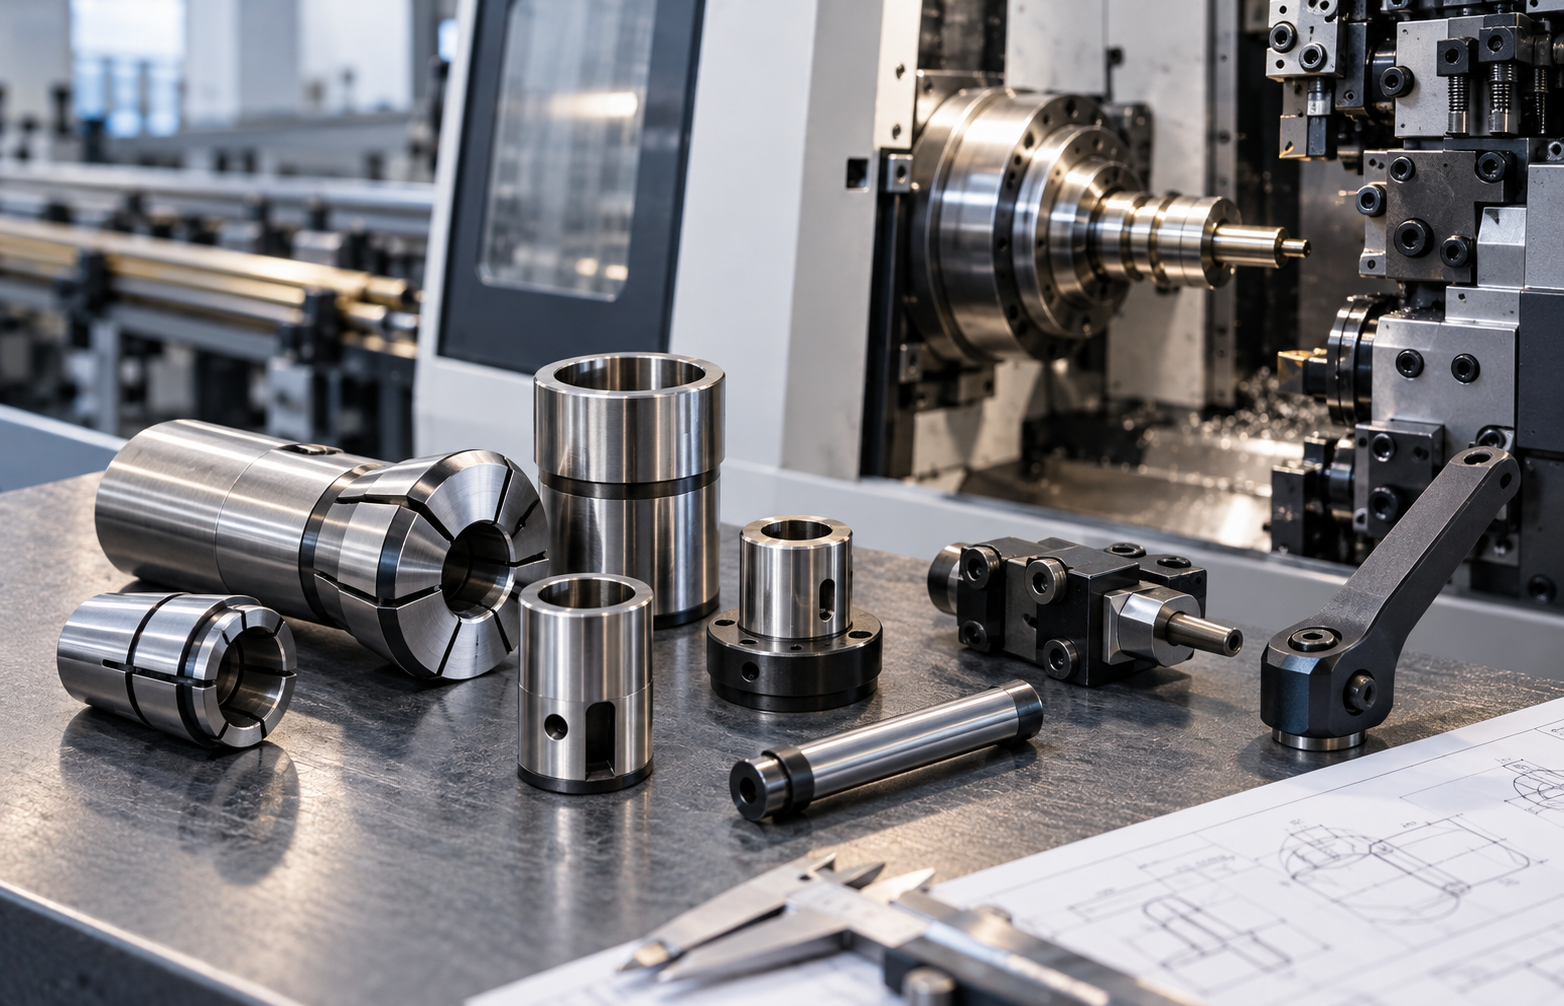
Dobór części do automatu tokarskiego nie powinien opierać się wyłącznie na nazwie maszyny lub średnicy obrabianego pręta. O kompatybilności podzespołu decydują także typ wrzeciona, geometria interfejsu, sposób zacisku, wymagane bicie, prędkość obrotowa oraz warunki chłodzenia. W automatach tokarskich — szczególnie w tokarkach wzdłużnych — nawet niewielka niezgodność tulei zaciskowej lub prowadzącej może pogorszyć stabilność procesu, trwałość narzędzi i jakość gotowych detali.
W tym poradniku wyjaśniamy, jakie części do automatów tokarskich znajdują zastosowanie w produkcji, czym różnią się ich najważniejsze rodzaje oraz jak dobierać podzespoły z oferty FATPOL TOOLS. Po lekturze łatwiej przygotujesz zapytanie techniczne, porównasz dostępne rozwiązania i ograniczysz ryzyko kosztownego błędu zakupowego.
Czym są części do automatów tokarskich?
Części do automatów tokarskich to podzespoły odpowiedzialne za mocowanie, prowadzenie, podawanie i pozycjonowanie materiału, a także za współpracę narzędzi z wrzecionem lub głowicą maszyny. Część z nich jest elementem eksploatacyjnym, który podlega naturalnemu zużyciu. Inne pełnią funkcję wyposażenia wymiennego, dobieranego do określonej średnicy pręta, kształtu półfabrykatu lub rodzaju wykonywanej operacji.
Do najważniejszych grup należą:
- tuleje zaciskowe,
- tuleje prowadzące,
- elementy współpracujące z wrzecionem głównym i przeciwwrzecionem,
- zabieraki, wypychacze i ograniczniki,
- oprawki oraz adaptery narzędziowe,
- tuleje redukcyjne i elementy pośrednie,
- podzespoły wykonywane według rysunku lub wzoru,
- części eksploatacyjne przeznaczone do konkretnych rodzin automatów tokarskich.
Zakres ten nie obejmuje natomiast każdego elementu automatu. Silniki, sterowanie CNC, układy bezpieczeństwa, serwonapędy czy kompletne systemy podawania materiału należą do innych kategorii technicznych i wymagają odmiennego sposobu doboru.
FATPOL TOOLS jako dostawca części do automatów tokarskich
Oferta FATPOL TOOLS jest skierowana do zakładów wykorzystujących automaty tokarskie w produkcji seryjnej i wielkoseryjnej. Obejmuje rozwiązania służące przede wszystkim do mocowania i prowadzenia materiału oraz elementy wykonywane pod określone wymagania maszyny i procesu.
W praktyce podzespół można dobierać na trzy sposoby:
- Na podstawie dokładnego oznaczenia maszyny i istniejącej części.
- Według dokumentacji technicznej, numeru katalogowego lub rysunku.
- Jako rozwiązanie specjalne, opracowane dla konkretnego detalu albo nietypowego półfabrykatu.
Najbezpieczniejsza procedura polega na połączeniu wszystkich dostępnych informacji. Sama nazwa producenta automatu może nie wystarczyć, ponieważ jedna rodzina maszyn bywa oferowana w różnych wersjach wrzecion, zakresach średnic i konfiguracjach wyposażenia.
Najważniejsze rodzaje części do automatów tokarskich
Tuleje zaciskowe
Tuleja zaciskowa odpowiada za centryczne i powtarzalne zamocowanie pręta, półfabrykatu albo gotowego detalu. Jej zadaniem jest przeniesienie momentu obrotowego i sił osiowych bez nadmiernego odkształcenia powierzchni.
Przy doborze tulei zaciskowej należy uwzględnić:
- typ i model automatu,
- zastosowanie we wrzecionie głównym lub przeciwwrzecionie,
- średnicę nominalną materiału,
- rzeczywisty zakres zmian średnicy pręta,
- kształt przekroju: okrągły, sześciokątny, kwadratowy lub specjalny,
- długość i strefę chwytu,
- oczekiwane bicie,
- wymagany nacisk zacisku,
- podatność detalu na odkształcenie,
- rodzaj obrabianego materiału,
- prędkość obrotową wrzeciona.
Tuleja o zbyt dużej średnicy nie zapewni stabilnego przeniesienia momentu. Zbyt mała może natomiast zamykać się nieprawidłowo, powodować punktowy nacisk, rysowanie powierzchni albo szybsze zużycie segmentów.
Tuleje prowadzące
Tuleje prowadzące są szczególnie ważne w automatach tokarskich wzdłużnych, nazywanych również automatami typu Swiss. Podtrzymują pręt blisko strefy skrawania, ograniczając jego ugięcie pod wpływem sił działających na narzędzie.
Prawidłowo dobrana tuleja prowadząca wpływa na:
- stabilność toczenia smukłych detali,
- utrzymanie średnicy na długości części,
- ograniczenie drgań,
- jakość powierzchni,
- trwałość ostrza,
- powtarzalność procesu,
- możliwość stosowania wyższych parametrów skrawania.
Luz pomiędzy materiałem a tuleją powinien umożliwiać swobodne przesuwanie pręta, ale jednocześnie zapewniać jego podparcie. Nie istnieje jedna uniwersalna wartość luzu. Dobiera się ją do średnicy, prostoliniowości, tolerancji i jakości powierzchni materiału, a także do temperatury procesu.
W przypadku prętów kalibrowanych można zwykle zastosować ciaśniejsze prowadzenie niż przy materiale o dużej zmienności średnicy. Zbyt mały luz grozi zakleszczeniem, natomiast zbyt duży ogranicza funkcję podpierającą tulei.
Tuleje do przeciwwrzeciona
Przeciwwrzeciono przejmuje detal po obróbce od strony wrzeciona głównego. Tuleja stosowana w tym miejscu musi pasować zarówno do interfejsu maszyny, jak i do geometrii już obrobionej części.
Szczególnego znaczenia nabierają:
- ochrona powierzchni gotowego detalu,
- odpowiednia długość chwytu,
- powtarzalność przejęcia części,
- synchronizacja wrzecion,
- odporność na siły występujące podczas odcinania,
- możliwość odprowadzenia chłodziwa i zanieczyszczeń.
Jeżeli detal jest cienkościenny, ma dokładnie obrobioną powierzchnię lub nietypowy kształt, standardowa tuleja może wymagać modyfikacji. Rozwiązaniem bywa tuleja profilowa albo konstrukcja o zwiększonej powierzchni styku.
Oprawki, adaptery i elementy pośrednie
Oprawki oraz adaptery umożliwiają prawidłowe osadzenie narzędzia lub połączenie elementów o różnych standardach mocowania. Ich sztywność i dokładność mają bezpośredni wpływ na położenie ostrza względem osi wrzeciona.
Przy wyborze należy sprawdzić:
- standard mocowania w maszynie,
- przekrój lub średnicę chwytu narzędzia,
- dopuszczalny wysięg,
- kierunek pracy,
- dostęp do strefy obróbki,
- możliwość doprowadzenia chłodziwa,
- kolizje z sąsiednimi narzędziami,
- sposób regulacji wysokości ostrza,
- wymagany moment dokręcania.
Adapter powinien rozwiązywać problem kompatybilności bez tworzenia nadmiernie długiego i podatnego układu. Każdy dodatkowy element pośredni może zwiększać wysięg oraz liczbę powierzchni, na których pojawia się błąd ustawienia.
Zabieraki, wypychacze, ograniczniki i elementy specjalne
W automatach tokarskich stosuje się także elementy odpowiedzialne za przesuwanie, ustalanie i usuwanie obrabianych części. Mogą to być między innymi wypychacze, ograniczniki długości, trzpienie, zabieraki lub komponenty dopasowane do konkretnego detalu.
Takie części często wykonuje się indywidualnie, ponieważ ich geometria zależy od:
- długości i kształtu wyrobu,
- kolejności operacji,
- sposobu przejęcia detalu,
- miejsca dostępnego w maszynie,
- wymagań dotyczących powierzchni,
- konstrukcji odbiornika gotowych części.
W tej grupie szczególnie ważne są prawidłowe promienie, fazy, kanały odprowadzające oraz eliminacja ostrych krawędzi mogących uszkodzić detal.
Automat krzywkowy, CNC i tokarka wzdłużna — dlaczego typ maszyny ma znaczenie?
Określenie „automat tokarski” obejmuje różne konstrukcje. Nie można zakładać, że część o podobnym wyglądzie będzie pracowała prawidłowo w każdej z nich.
Automaty tokarskie krzywkowe
W automatach krzywkowych ruchy robocze wynikają z mechanicznego układu sterowania. Części zamienne muszą być zgodne z geometrią konkretnego mechanizmu, a ich zużycie może wpływać na czasowanie i powtarzalność cyklu.
W takich maszynach duże znaczenie mają:
- zgodność wymiarowa z istniejącym podzespołem,
- odporność na zużycie,
- prawidłowe pasowania,
- możliwość wykonania części na podstawie wzoru,
- zachowanie geometrii współpracujących powierzchni.
Automaty tokarskie CNC
Automaty CNC umożliwiają bardziej elastyczne programowanie, ale nadal wymagają mechanicznej zgodności wyposażenia. Błędów wynikających z niewłaściwego chwytu lub bicia nie da się skutecznie skompensować samym programem.
Dobór powinien uwzględniać między innymi maksymalne obroty, funkcje wrzeciona, sposób zacisku, konfigurację osi oraz możliwości korekcji narzędzi.
Automaty tokarskie wzdłużne
W tokarkach wzdłużnych materiał przesuwa się względem narzędzia, a tuleja prowadząca podpiera go blisko miejsca skrawania. Relacja między tuleją zaciskową, prowadzącą i jakością pręta jest tutaj kluczowa dla całego procesu.
W takich maszynach należy analizować cały układ, a nie pojedynczy element:
podajnik pręta → tuleja zaciskowa → wrzeciono → tuleja prowadząca → strefa skrawania → przeciwwrzeciono.
Problem przypisywany tulei prowadzącej może w rzeczywistości wynikać z krzywego pręta, niewspółosiowości podajnika, zanieczyszczeń albo nieprawidłowej regulacji zacisku.
Jak dobrać części do automatu tokarskiego krok po kroku?
Krok 1. Zidentyfikuj maszynę
Przygotuj:
- producenta maszyny,
- pełny model,
- typ lub serię,
- rok produkcji, jeśli jest znany,
- numer seryjny,
- oznaczenie wrzeciona lub zespołu,
- informację o wersji wyposażenia.
Zdjęcie tabliczki znamionowej bywa bardziej użyteczne niż skrócona nazwa wpisana w dokumentacji zakładowej.
Krok 2. Określ funkcję części
Należy wskazać, czy poszukiwany element:
- mocuje surowy pręt,
- prowadzi materiał,
- przejmuje gotowy detal,
- ustala jego położenie,
- wypycha część,
- mocuje narzędzie,
- łączy dwa standardy,
- zastępuje zużyty podzespół.
Dwie podobne wizualnie tuleje mogą pełnić odmienne funkcje i mieć inne wymagania dotyczące twardości, powierzchni roboczych czy luzu.
Krok 3. Zweryfikuj interfejs maszyny
Średnica otworu roboczego to tylko jeden z parametrów. Trzeba sprawdzić również:
- długość całkowitą,
- średnice zewnętrzne,
- stożki,
- gwinty,
- kołnierze,
- rowki,
- powierzchnie oporowe,
- położenie czoła,
- sposób zaciągania,
- kierunek montażu.
W przypadku braku dokumentacji pomocne są zdjęcia części z kilku stron i pomiary wykonane sprawdzonymi przyrządami. Krytycznych stożków oraz powierzchni bazowych nie należy jednak odtwarzać wyłącznie na podstawie orientacyjnego pomiaru suwmiarką.
Krok 4. Opisz materiał wejściowy
Do doboru tulei potrzebna jest nie tylko średnica nominalna. Istotne są także:
- rzeczywisty zakres średnic,
- tolerancja pręta,
- prostoliniowość,
- chropowatość powierzchni,
- kształt przekroju,
- twardość materiału,
- obecność zgorzeliny lub powłoki,
- długość pręta,
- sposób podawania.
Pręt opisany jako Ø10 mm może w praktyce znacząco różnić się między partiami. Dla tulei prowadzącej taka zmienność bywa ważniejsza niż sama wartość nominalna.
Krok 5. Ustal wymagania jakościowe
Przed zakupem należy określić:
- tolerancje wykonywanych średnic,
- dopuszczalne bicie,
- wymagania dotyczące chropowatości,
- dopuszczalne ślady zacisku,
- długość i smukłość detalu,
- wielkość partii,
- wymaganą stabilność procesu.
Im mniejsza tolerancja wyrobu, tym większe znaczenie mają stan powierzchni bazowych, czystość montażu i powtarzalność zacisku.
Krok 6. Uwzględnij parametry pracy
Podzespół powinien być oceniany w rzeczywistych warunkach procesu:
- maksymalna i typowa prędkość obrotowa,
- siły skrawania,
- częstotliwość otwierania zacisku,
- długość cyklu,
- rodzaj chłodziwa,
- temperatura pracy,
- sposób usuwania wiórów,
- planowana liczba zmian asortymentu.
Część działająca poprawnie podczas krótkiej próby może zachowywać się inaczej po rozgrzaniu maszyny albo przy pełnej prędkości produkcyjnej.
Krok 7. Wybierz część standardową lub specjalną
Część standardowa jest najczęściej właściwym wyborem, gdy:
- obrabiany jest typowy pręt,
- interfejs maszyny jest jednoznacznie określony,
- nie występują szczególne wymagania dotyczące powierzchni,
- standardowy zakres zacisku odpowiada procesowi.
Rozwiązanie specjalne warto rozważyć, gdy:
- półfabrykat ma nietypowy przekrój,
- detal jest cienkościenny,
- trzeba chronić gotową powierzchnię,
- wymagana jest niestandardowa długość chwytu,
- występuje problem z odprowadzaniem chłodziwa lub wiórów,
- standardowa część powoduje deformację,
- podzespół trzeba odtworzyć według rysunku lub wzoru.
Krok 8. Zaplanuj test odbiorczy
Nowego elementu nie należy od razu wdrażać do pełnej produkcji. Test powinien obejmować:
- Kontrolę wymiarową przed montażem.
- Oczyszczenie powierzchni bazowych.
- Kontrolę ręcznego montażu i pracy mechanizmu.
- Uruchomienie przy ograniczonej prędkości.
- Sprawdzenie bicia.
- Wykonanie krótkiej serii próbnej.
- Pomiar detali po ustabilizowaniu temperatury.
- Kontrolę śladów zacisku i sposobu przesuwania pręta.
- Stopniowe zwiększanie parametrów.
- Zapisanie ustawień oraz wyniku testu.
Tabela decyzyjna doboru części
Sytuacja produkcyjna | Zalecany typ rozwiązania | Najważniejsze dane do sprawdzenia | Główne ryzyko |
|---|---|---|---|
Mocowanie standardowego pręta okrągłego | Tuleja zaciskowa standardowa | Model maszyny, interfejs, średnica i tolerancja pręta | Poślizg albo punktowy zacisk |
Obróbka długiego, smukłego detalu | Tuleja prowadząca dopasowana do materiału | Średnica rzeczywista, prostoliniowość, luz, długość detalu | Drgania lub zakleszczenie |
Mocowanie pręta sześciokątnego | Tuleja profilowa | Wymiar między płaszczyznami, orientacja profilu, promienie naroży | Nierównomierny nacisk |
Przejęcie gotowej części przez przeciwwrzeciono | Tuleja do przeciwwrzeciona | Średnica po obróbce, strefa chwytu, synchronizacja | Rysy i deformacja detalu |
Obróbka detalu cienkościennego | Tuleja specjalna o zwiększonej powierzchni chwytu | Grubość ścianki, siła zacisku, długość kontaktu | Owalizacja |
Brak dokumentacji starej maszyny | Część odtworzona według wzoru i pomiarów | Kompletna geometria, pasowania, twardość, ślady zużycia | Skopiowanie zużytej geometrii |
Zmiana standardu narzędzia | Adapter lub oprawka pośrednia | Interfejs maszyny, przekrój narzędzia, wysięg | Spadek sztywności |
Częste zmiany średnic | Zestaw tulei dla określonych zakresów | Plan produkcji, liczba przezbrojeń, powtarzalność ustawień | Przestoje i pomyłki |
Nietypowy detal lub półfabrykat | Podzespół specjalny według rysunku | Model 3D, rysunek, próbka, warunki pracy | Brak możliwości korekty po wykonaniu |
Produkcja bez zapasu części krytycznej | Część standardowa plus zapas bezpieczeństwa | Zużycie, czas dostawy, miesięczne zapotrzebowanie | Nieplanowany postój |
Jakie dane przekazać przy zapytaniu do FATPOL TOOLS?
Dobrze przygotowane zapytanie skraca czas doboru i ogranicza liczbę dodatkowych uzgodnień. Powinno zawierać:
- producenta i pełny model automatu,
- numer seryjny lub rok produkcji, jeśli są dostępne,
- nazwę i funkcję poszukiwanej części,
- oznaczenie z dokumentacji lub numer katalogowy,
- rysunek techniczny,
- zdjęcia zużytego elementu,
- wymiary interfejsu,
- średnicę oraz tolerancję pręta,
- materiał obrabiany,
- prędkość wrzeciona,
- wymagane bicie,
- wielkość partii produkcyjnej,
- opis dotychczasowego problemu,
- informację, czy potrzebna jest część standardowa, czy specjalna.
Jeśli element ma zostać wykonany na podstawie używanej części, należy zaznaczyć, które powierzchnie są zużyte. Bez tej informacji istnieje ryzyko powielenia błędnych wymiarów.
Materiał, obróbka cieplna i powłoka — co naprawdę wpływa na trwałość?
Trwałość części nie zależy wyłącznie od twardości. Znaczenie ma cały układ właściwości:
- materiał bazowy,
- obróbka cieplna,
- twardość powierzchni i rdzenia,
- odporność na pękanie,
- dokładność szlifowania,
- chropowatość powierzchni roboczej,
- geometria szczelin i segmentów,
- odporność na korozję,
- zgodność z chłodziwem.
Bardzo twardy element nie zawsze będzie najlepszy. Nadmierna kruchość może prowadzić do wykruszeń, szczególnie przy udarach, częstych cyklach zacisku albo niewłaściwym montażu.
Powłoka również nie zastąpi prawidłowej geometrii. Może zmniejszyć tarcie lub zużycie, ale jej grubość wpływa na wymiary powierzchni roboczych. Dlatego powinna być uwzględniona już na etapie projektowania części.
Część standardowa czy wykonana na zamówienie?
Zalety części standardowych
- krótszy i prostszy dobór,
- łatwiejsza wymiana,
- przewidywalność parametrów,
- możliwość utrzymywania zapasu,
- brak kosztu opracowania nowej geometrii.
Zalety części specjalnych
- dopasowanie do nietypowego detalu,
- możliwość zwiększenia powierzchni chwytu,
- ochrona delikatnych powierzchni,
- rozwiązanie problemów z wiórami lub chłodziwem,
- możliwość dostosowania do starszej lub zmodyfikowanej maszyny,
- ograniczenie liczby dodatkowych adapterów.
Część specjalna nie jest automatycznie lepsza. Jeżeli standardowy podzespół spełnia wymagania procesu, zwykle będzie łatwiejszy do odtworzenia i utrzymania w magazynie.
Najczęstsze błędy przy doborze części do automatów tokarskich
Dobór tylko według średnicy
Dwie tuleje z tym samym otworem mogą mieć inne stożki, długości, gwinty lub sposób zaciągania. Średnica robocza nie potwierdza kompatybilności.
Pominięcie tolerancji pręta
Dobór do wartości nominalnej bez sprawdzenia rzeczywistych partii materiału może prowadzić do zakleszczania albo zbyt luźnego prowadzenia.
Kopiowanie zużytej części
Zużyty element nie zawsze odzwierciedla pierwotną geometrię. Przed wykonaniem kopii trzeba rozpoznać powierzchnie bazowe i oszacować stopień zużycia.
Zwiększanie siły zacisku bez diagnozy
Mocniejszy zacisk może ograniczyć poślizg, ale również zdeformować detal, skrócić trwałość tulei i przeciążyć mechanizm. Najpierw trzeba sprawdzić czystość, zakres pracy, powierzchnię styku i zgodność średnicy.
Ignorowanie stanu gniazda
Nowa tuleja zamontowana w zużytym, zabrudzonym lub uszkodzonym gnieździe może wykazywać bicie mimo prawidłowego wykonania.
Ocena tylko na zimnej maszynie
Rozszerzalność cieplna wpływa na wymiary i luzy. Ostateczny odbiór procesu powinien nastąpić po osiągnięciu stabilnej temperatury roboczej.
Brak części zapasowej
Tuleja lub oprawka o niewielkiej wartości może zatrzymać maszynę generującą znacznie większą wartość produkcji. Dla elementów krytycznych warto utrzymywać co najmniej jedną sprawdzoną sztukę zapasową.
Mity dotyczące tulei i części do automatów tokarskich
Mit: każda tuleja o tej samej średnicy pasuje do maszyny
Nie. Konieczna jest zgodność całego interfejsu, a nie wyłącznie otworu roboczego.
Mit: im ciaśniejsza tuleja prowadząca, tym dokładniejsza obróbka
Zbyt mały luz może powodować wzrost temperatury, zacieranie i blokowanie pręta. Dokładność wymaga kontrolowanego, a nie minimalnego za wszelką cenę luzu.
Mit: większa siła zacisku zawsze poprawia stabilność
Tylko do określonego poziomu. Nadmierny nacisk może odkształcić detal lub pogorszyć współosiowość.
Mit: problem z biciem zawsze oznacza wadę nowej części
Źródłem bicia może być również zabrudzone gniazdo, uszkodzone wrzeciono, niewłaściwy montaż, krzywy materiał lub błąd pomiaru.
Mit: najtańsza część oznacza najniższy koszt produkcji
Cena zakupu jest tylko jednym ze składników kosztu. Liczą się także trwałość, czas przezbrojenia, liczba braków, przestoje i stabilność procesu.
Liczby i statystyki przydatne w doborze podzespołów
Wartości graniczne zawsze należy potwierdzić w dokumentacji maszyny i części. Poniższe przykłady pokazują, jak przeliczać parametry techniczne na decyzje produkcyjne.
Budżet tolerancji
Jeżeli tolerancja średnicy detalu wynosi 0,020 mm, nie powinna być w całości „zużywana” przez bicie zamocowania. Zakład może przyjąć wewnętrzny cel, aby wpływ mocowania zajmował najwyżej 20–30% budżetu tolerancji.
Dla tolerancji 0,020 mm oznacza to orientacyjnie:
- 20%: 0,004 mm,
- 30%: 0,006 mm.
Nie jest to uniwersalna norma, lecz praktyczny sposób podziału ryzyka pomiędzy mocowanie, maszynę, narzędzie, temperaturę i sam proces skrawania.
Wpływ czasu przezbrojenia
Skrócenie przezbrojenia o 3 minuty przy czterech zmianach dziennie daje:
- 12 minut oszczędności dziennie,
- 44 godziny rocznie przy 220 dniach produkcyjnych.
Powtarzalne tuleje, jednoznaczne oznaczenia i zapisane ustawienia mogą więc przynosić korzyść większą niż sama różnica w cenie części.
Koszt braków
Przy produkcji 10 000 detali miesięcznie wzrost kosztu braków o zaledwie 0,10 zł na sztukę oznacza 1000 zł dodatkowego kosztu miesięcznie. Jeżeli przyczyną jest niestabilny chwyt, właściwa tuleja może zwrócić się już w jednej partii.
Prędkość obrotowa
Zależność pomiędzy prędkością skrawania, średnicą i obrotami można opisać wzorem:
n = (1000 × Vc) / (π × D)
gdzie:
- n — prędkość obrotowa w obr./min,
- Vc — prędkość skrawania w m/min,
- D — średnica w mm.
Zmniejszenie średnicy przy tej samej prędkości skrawania zwiększa wymaganą liczbę obrotów. Dlatego część pracująca poprawnie przy większej średnicy i niższych obrotach nie powinna być automatycznie zatwierdzana do szybszego procesu.
Zapas magazynowy
Punkt ponownego zamówienia można oszacować jako:
zużycie w czasie dostawy + zapas bezpieczeństwa.
Jeżeli zakład zużywa średnio jedną tuleję na dwa miesiące, a czas dostawy wynosi miesiąc, utrzymywanie jednej sprawdzonej sztuki zapasowej może być rozsądnym minimum. Dla części krytycznych zapas powinien wynikać również z kosztu potencjalnego postoju, a nie tylko ze średniego zużycia.
Całkowity koszt użytkowania
Praktyczny model porównania dwóch rozwiązań powinien obejmować:
cenę zakupu + koszt przezbrojeń + koszt braków + koszt przestojów + koszt regeneracji lub wymiany.
Podzespół droższy o 20% może być rozwiązaniem bardziej ekonomicznym, jeśli pracuje dłużej, skraca ustawienie lub ogranicza liczbę wadliwych detali.
Kontrola części po dostawie i podczas eksploatacji
Kontrola wejściowa powinna być dostosowana do funkcji elementu. Warto sprawdzić:
- zgodność oznaczenia,
- najważniejsze wymiary,
- stan powierzchni bazowych,
- brak zadziorów i uszkodzeń,
- czystość kanałów i szczelin,
- swobodę montażu,
- bicie po zamontowaniu,
- działanie mechanizmu zacisku,
- jakość pierwszych detali.
Podczas eksploatacji należy obserwować:
- rosnące bicie,
- ślady poślizgu,
- nierównomierne odciski zacisku,
- problemy z przesuwaniem pręta,
- nagrzewanie,
- pęknięcia segmentów,
- odkładanie się wiórów,
- pogorszenie jakości powierzchni,
- konieczność coraz częstszych korekt.
Dobrą praktyką jest nadanie części numeru zakładowego i prowadzenie krótkiej historii: data wdrożenia, liczba wykonanych detali, maszyna, średnica materiału oraz przyczyna wycofania.
Czyszczenie i konserwacja tulei
Zanieczyszczenia pomiędzy tuleją a gniazdem mogą zmienić położenie części i powodować bicie. Dlatego podczas przezbrojenia trzeba oczyścić zarówno sam podzespół, jak i powierzchnie współpracujące.
Nie należy:
- uderzać tulei stalowym narzędziem,
- usuwać zadziorów w sposób zmieniający geometrię powierzchni bazowej,
- mieszać części o podobnym wyglądzie bez oznaczeń,
- przechowywać precyzyjnych elementów luzem,
- montować części pokrytej wiórami lub zaschniętym chłodziwem,
- stosować przypadkowego smaru bez sprawdzenia jego zgodności z procesem.
Tuleje warto przechowywać w opisanych gniazdach lub pojemnikach, zabezpieczone przed uderzeniami i korozją.
Kiedy wymienić część, a kiedy szukać problemu w maszynie?
Wymiana jest uzasadniona, gdy podzespół ma pęknięcia, trwałe odkształcenia, wykruszenia, zużyte powierzchnie robocze albo nie utrzymuje wymaganej powtarzalności mimo prawidłowego montażu.
Diagnostykę maszyny należy rozszerzyć, jeśli:
- kilka nowych tulei wykazuje podobne bicie,
- problem zmienia się wraz z temperaturą wrzeciona,
- zużycie jest jednostronne,
- część pracuje prawidłowo w innym gnieździe,
- bicie pozostaje po wymianie podzespołu,
- widoczne są uszkodzenia stożka lub mechanizmu zaciągu,
- pręt wibruje już przed wejściem do strefy obróbki.
Najlepsze wyniki daje analiza całego łańcucha bazowania, a nie wymiana kolejnych części metodą prób i błędów.
Tematy powiązane przydatne w utrzymaniu produkcji
Strona dotycząca części do automatów tokarskich może pełnić funkcję punktu wyjścia do bardziej szczegółowych zagadnień, takich jak:
- dobór tulei zaciskowych do średnicy i kształtu pręta,
- tuleje prowadzące do automatów wzdłużnych,
- diagnostyka bicia wrzeciona i mocowania,
- mocowanie detali cienkościennych,
- oprawki narzędziowe do automatów CNC,
- wykonywanie części specjalnych według rysunku,
- konserwacja i czyszczenie elementów zaciskowych,
- organizacja magazynu części krytycznych,
- skracanie czasu przezbrojenia tokarki,
- analiza kosztu przestoju maszyny produkcyjnej.
FAQ — części do automatów tokarskich
Jak rozpoznać właściwą tuleję do automatu tokarskiego?
Najlepiej na podstawie producenta i modelu maszyny, oznaczenia części, dokumentacji wrzeciona oraz pełnych wymiarów interfejsu. Sama średnica otworu roboczego nie wystarcza.
Czy można wykonać część na podstawie zużytego wzoru?
Tak, ale należy wcześniej ustalić, które powierzchnie są zużyte. W przeciwnym razie nowa część może powielać nieprawidłową geometrię starego elementu.
Jak dobrać tuleję prowadzącą do pręta?
Trzeba znać rzeczywistą średnicę minimalną i maksymalną, prostoliniowość, jakość powierzchni oraz warunki cieplne. Luz powinien umożliwiać przesuw pręta bez utraty funkcji podparcia.
Dlaczego pręt blokuje się w tulei prowadzącej?
Przyczyną może być zbyt mały luz, zmienność średnicy, krzywizna materiału, zanieczyszczenia, wzrost temperatury, niewspółosiowość podajnika albo uszkodzenie powierzchni tulei.
Dlaczego detal obraca się w tulei zaciskowej?
Możliwe przyczyny to za mała powierzchnia styku, niewłaściwy zakres zacisku, zanieczyszczenie, zużycie tulei, niedostateczna siła zaciągu lub zbyt duże obciążenie procesu.
Czy większa liczba szczelin w tulei oznacza lepszy zacisk?
Nie zawsze. Liczba i układ szczelin wpływają na elastyczność oraz rozkład nacisku, ale muszą być dopasowane do konstrukcji tulei i zakresu pracy.
Kiedy potrzebna jest tuleja profilowa?
Gdy mocowany materiał ma przekrój sześciokątny, kwadratowy, wielokątny lub specjalny albo gdy standardowy otwór nie zapewnia wystarczającej powierzchni kontaktu.
Czy tuleja może uszkodzić gotową powierzchnię?
Tak. Ryzyko wzrasta przy zbyt dużej sile zacisku, małej powierzchni kontaktu, obecności wiórów lub ostrych krawędzi. Do powierzchni gotowych stosuje się odpowiednio dopasowane rozwiązania.
Jak sprawdzić bicie po montażu?
Pomiar wykonuje się odpowiednim czujnikiem na ustalonej powierzchni kontrolnej. Należy rozróżnić bicie wrzeciona, tulei, trzpienia kontrolnego i samego materiału.
Czy nową część można od razu uruchomić na maksymalnych obrotach?
Nie jest to zalecane. Najpierw należy sprawdzić montaż i działanie przy ograniczonej prędkości, a następnie stopniowo dojść do parametrów produkcyjnych.
Jak często wymieniać tuleje zaciskowe?
Nie istnieje jeden stały interwał. O wymianie powinny decydować wyniki kontroli, bicie, ślady zużycia, stabilność zacisku i jakość produkowanych detali.
Jak zamówić część specjalną w FATPOL TOOLS?
Należy przekazać możliwie pełne dane maszyny i procesu, rysunek techniczny lub wzór, wymagane tolerancje, materiał obrabiany, warunki pracy oraz oczekiwaną liczbę sztuk. Im dokładniejsza dokumentacja, tym mniejsze ryzyko nieporozumień.
Podsumowanie
Prawidłowy dobór części do automatu tokarskiego zaczyna się od identyfikacji maszyny, ale nie kończy na sprawdzeniu jej modelu. Trzeba przeanalizować interfejs, funkcję podzespołu, rzeczywiste wymiary materiału, prędkość obrotową, wymagania jakościowe oraz warunki pracy.
W ofercie FATPOL TOOLS można szukać rozwiązań do mocowania i prowadzenia materiału, wyposażenia współpracującego z wrzecionami oraz części specjalnych przeznaczonych do określonych procesów. Najbezpieczniejszym sposobem zakupu jest przekazanie pełnej dokumentacji i zaplanowanie testu odbiorczego.
Dobrze dobrana tuleja, oprawka lub część specjalna nie tylko pasuje do maszyny. Powinna również stabilizować proces, ograniczać liczbę braków, skracać przezbrojenia i zapewniać przewidywalną pracę przez cały okres eksploatacji.
 4 comments
