
Stara farba, rdza i zgorzelina na jednym elemencie – jak przygotować stal do ponownego lakierowania?
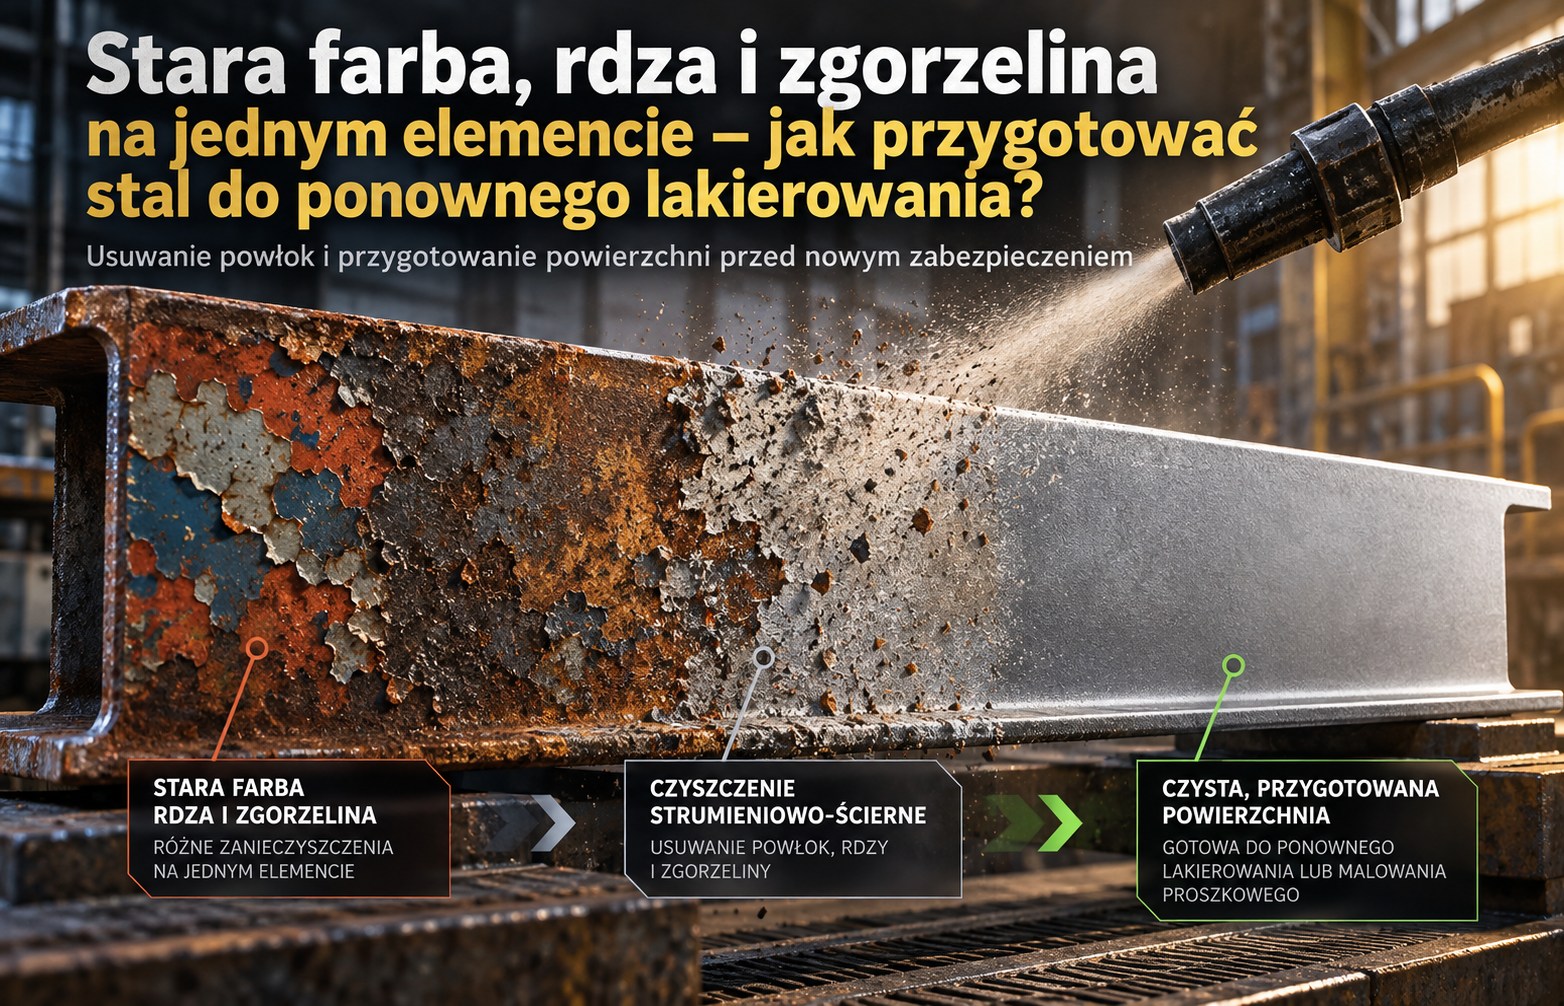
Stara powłoka malarska, ogniska korozji i twarda zgorzelina walcownicza mogą występować na tym samym elemencie stalowym. Każda z tych warstw ma inną przyczepność, twardość i podatność na czyszczenie, dlatego przypadkowe „przeszlifowanie i pomalowanie” rzadko daje trwały efekt.
Po lekturze dowiesz się, jak ocenić stan stali, dobrać metodę przygotowania powierzchni, określić wymagany stopień czystości i profil chropowatości oraz uniknąć korozji pojawiającej się krótko po renowacji.
Co oznacza przygotowanie stali do ponownego lakierowania?
Przygotowanie stali do ponownego lakierowania to zespół czynności, których celem jest uzyskanie powierzchni:
- wolnej od luźnej farby, rdzy, zgorzeliny, oleju, pyłu i innych zanieczyszczeń,
- wystarczająco nośnej dla nowego systemu malarskiego,
- odpowiednio rozwiniętej, czyli mającej profil dopasowany do farby,
- suchej i znajdującej się w warunkach ograniczających kondensację,
- zgodnej z wymaganiami projektu, normy oraz karty technicznej farby.
Nie zawsze oznacza to usunięcie całej starej powłoki do gołej stali. Powłokę dobrze związaną z podłożem można czasem pozostawić, zmatowić i przemalować. Nie wolno jednak traktować tak samo łuszczącej się farby, aktywnej rdzy i kruchej zgorzeliny.
Artykuł dotyczy przede wszystkim stali węglowej i niskostopowej malowanej systemami antykorozyjnymi. Stal nierdzewna, ocynk, aluminium, konstrukcje zanurzone, zbiorniki procesowe i powierzchnie narażone na kontakt z żywnością wymagają odrębnych procedur.
Stara farba, rdza i zgorzelina – czym różnią się te warstwy?
Prawidłowy dobór technologii zaczyna się od rozpoznania tego, co rzeczywiście znajduje się na elemencie.
Stara powłoka malarska
Stara farba może być:
- dobrze związana z podłożem,
- skredowana i osłabiona powierzchniowo,
- spękana,
- odspojona między warstwami,
- łuszcząca się wraz z rdzą lub zgorzeliną,
- zanieczyszczona olejem, solami albo produktami eksploatacyjnymi,
- chemicznie niezgodna z nową powłoką.
Sama obecność starej farby nie przesądza o konieczności jej całkowitego usunięcia. Decydują jej przyczepność, grubość, rodzaj uszkodzeń, kompatybilność z nowym systemem i warunki przyszłej eksploatacji.
Rdza
Rdza jest produktem korozji żelaza. Może tworzyć cienki nalot, zwarte wykwity, łuski albo głębokie nawarstwienia wżerowe. Pod widoczną rdzą często znajdują się:
- wilgoć,
- sole rozpuszczalne,
- odspojona farba,
- pory i wżery,
- produkty korozji o małej spójności.
Malowanie na luźną lub aktywną rdzę nie zatrzymuje automatycznie korozji. Nawet farby tolerujące gorzej przygotowane podłoże wymagają usunięcia luźnych produktów korozji i spełnienia minimalnych warunków określonych przez producenta.
Zgorzelina walcownicza
Zgorzelina powstaje podczas obróbki stali w wysokiej temperaturze. Jest twarda, ciemna i może sprawiać wrażenie bardzo trwałej. Problem polega na tym, że:
- bywa krucha,
- może odspajać się od stali,
- pęka podczas obróbki, transportu lub eksploatacji,
- tworzy z odsłoniętą stalą układ sprzyjający lokalnej korozji,
- utrudnia uzyskanie jednolitego profilu powierzchni.
Farba nałożona na niestabilną zgorzelinę jest związana przede wszystkim ze zgorzeliną, a nie bezpośrednio ze stalą. Gdy zgorzelina odpadnie, odpada razem z systemem malarskim.
Dlaczego jeden element wymaga kilku metod przygotowania?
Na jednym profilu stalowym mogą jednocześnie występować:
- dobrze zachowana powłoka,
- miejscowe łuszczenie farby,
- rdza w szczelinach i na krawędziach,
- zgorzelina na niepomalowanych fragmentach,
- zaolejenie w okolicy łożysk lub mechanizmów,
- osady soli w strefach narażonych na wodę,
- spoiny, odpryski spawalnicze i ostre krawędzie.
Nie istnieje jedna końcówka szlifierska ani jeden środek chemiczny, który optymalnie usunie wszystkie te zanieczyszczenia. W praktyce stosuje się proces łączony: mycie, odtłuszczanie, usuwanie powłok, obróbkę strumieniowo-ścierną lub mechaniczną, odpylenie i kontrolę warunków przed malowaniem.
Ocena stanu elementu przed rozpoczęciem prac
Ustal środowisko i oczekiwaną trwałość
Innego przygotowania wymaga balustrada wewnętrzna, a innego konstrukcja:
- stojąca na zewnątrz,
- pracująca w atmosferze przemysłowej lub morskiej,
- narażona na stałą kondensację,
- okresowo zanurzona,
- mająca kontakt z chemikaliami,
- trudno dostępna po montażu,
- objęta wymaganiami odbiorowymi lub gwarancyjnymi.
Im bardziej agresywne środowisko i im dłuższy oczekiwany okres ochrony, tym mniejszy margines na pozostawienie słabych powłok, zgorzeliny lub zanieczyszczeń.
Wykonaj oględziny
Podczas oględzin należy zanotować:
- zakres i lokalizację korozji,
- łuszczenie, pękanie i pęcherze farby,
- miejsca zawilgocone i zaolejone,
- obecność zgorzeliny,
- stan spoin, krawędzi, śrub i szczelin,
- wżery oraz ubytki przekroju,
- miejsca wcześniejszych napraw,
- różnice w grubości i rodzaju powłok.
Dobrym rozwiązaniem jest podzielenie elementu na strefy. Każda strefa może wymagać innego przygotowania, ale końcowy system powinien tworzyć ciągłą i kompatybilną ochronę.
Oceń przyczepność starej powłoki
Nie wystarczy stwierdzić, że farba „wygląda dobrze”. Powłoka może być zwarta na powierzchni, a jednocześnie odspojona od podłoża albo między warstwami.
Przyczepność można wstępnie ocenić przez nacięcie, podważenie krawędzi i szlifowanie próbne. Przy pracach odpowiedzialnych stosuje się znormalizowane badania, dobrane do grubości oraz rodzaju powłoki.
Próba powinna odpowiedzieć na trzy pytania:
- Czy farba jest związana ze stalą?
- Czy poszczególne warstwy są związane ze sobą?
- Czy nowy materiał będzie przyczepny do starej powłoki?
Sprawdź grubość i zgodność powłok
Bardzo grube, wielokrotnie odnawiane systemy mogą pękać po nałożeniu kolejnej warstwy. Nowa farba może również powodować marszczenie, pęcznienie lub rozpuszczanie starej powłoki.
Jeżeli nie wiadomo, czym element był malowany, należy wykonać próbę kompatybilności na małym obszarze. Szczególnej ostrożności wymagają stare powłoki jednoskładnikowe, bitumiczne, chlorokauczukowe oraz systemy o nieznanej historii.
Oceń ryzyko obecności niebezpiecznych pigmentów
Stare powłoki mogą zawierać ołów, chromiany lub inne substancje niebezpieczne. Nie należy ich szlifować ani piaskować bez rozpoznania ryzyka.
W przypadku nieznanej powłoki, zwłaszcza na starych konstrukcjach przemysłowych, mostowych lub kolejowych, potrzebne mogą być badania składu. Wynik wpływa na:
- dobór środków ochrony indywidualnej,
- sposób ograniczenia emisji pyłu,
- wentylację,
- hermetyzację stanowiska,
- zbieranie i klasyfikację odpadu,
- możliwość zastosowania obróbki strumieniowo-ściernej.
Kiedy można pozostawić starą farbę?
Pozostawienie części starej powłoki można rozważyć, gdy:
- ma dobrą przyczepność,
- nie łuszczy się i nie pęka,
- nie występuje pod nią korozja,
- nie jest nadmiernie skredowana,
- po umyciu i zmatowieniu stanowi stabilne podłoże,
- jest chemicznie kompatybilna z nowym systemem,
- całkowita grubość systemu nie spowoduje problemów,
- dokumentacja techniczna dopuszcza renowację miejscową.
Granice pozostawionej farby trzeba sfazować. Łagodne przejście między stalą a starą powłoką ogranicza powstawanie uskoków, nieciągłości i miejsc o niewystarczającej grubości.
Całkowite usunięcie starej powłoki jest zwykle uzasadnione, gdy:
- występuje rozległa korozja podpowłokowa,
- farba odspaja się na wielu poziomach,
- nie można potwierdzić kompatybilności,
- stary system jest bardzo gruby i spękany,
- wymagana jest wysoka trwałość,
- konstrukcja będzie pracowała w zanurzeniu lub ciężkim środowisku,
- renowacja miejscowa byłaby bardziej pracochłonna niż pełne oczyszczenie.
Kolejność przygotowania stali
1. Zabezpieczenie stanowiska i elementu
Przed czyszczeniem należy zabezpieczyć sąsiednie urządzenia, łożyska, gwinty, powierzchnie uszczelniające, instalacje elektryczne i obszary, do których nie powinny dostać się ścierniwo, woda ani pył.
Należy też ustalić sposób odbioru zużytego ścierniwa, farby i produktów korozji.
2. Usunięcie oleju, smaru i zanieczyszczeń powierzchniowych
Odtłuszczanie wykonuje się przed obróbką strumieniową lub szlifowaniem. W przeciwnym razie narzędzia i ścierniwo mogą rozprowadzić olej po większej powierzchni albo wcisnąć go w profil stali.
W zależności od rodzaju zabrudzeń stosuje się:
- mycie wodą z detergentem,
- środki alkaliczne,
- odtłuszczacze zgodne z systemem malarskim,
- mycie parą,
- kontrolowane czyszczenie rozpuszczalnikowe.
Samo przetarcie zabrudzonej powierzchni szmatą z rozpuszczalnikiem może tylko rozmazać zanieczyszczenie. Należy pracować czystymi materiałami i regularnie je wymieniać.
3. Usunięcie luźnej farby, rdzy i zgorzeliny
Grube, luźne warstwy usuwa się przed dokładnym czyszczeniem. Można zastosować skrobaki, młotki igłowe, narzędzia udarowe lub mechaniczne, zależnie od geometrii i stanu elementu.
Należy uważać, aby nie uszkodzić cienkich blach, spoin ani krawędzi konstrukcyjnych.
4. Właściwe przygotowanie powierzchni
Na tym etapie uzyskuje się określony stopień czystości i profil. Metodę dobiera się do wymaganej trwałości, dostępu, środowiska pracy i rodzaju nowej farby.
5. Obróbka krawędzi, spoin i wżerów
Ostre krawędzie utrudniają uzyskanie wymaganej grubości suchej powłoki. Farba ma tendencję do odsuwania się od naroży, przez co właśnie tam ochrona jest najcieńsza.
Przed malowaniem należy, zależnie od specyfikacji:
- zaokrąglić lub stępić ostre krawędzie,
- usunąć odpryski spawalnicze,
- wygładzić ostre nierówności spoin,
- otworzyć i oczyścić wżery,
- usunąć żużel spawalniczy,
- naprawić niedopuszczalne nieciągłości.
6. Odpylanie i kontrola końcowa
Po czyszczeniu trzeba usunąć pył, ścierniwo i pozostałości obróbki. W przypadku powierzchni chropowatej samo przedmuchanie może nie wystarczyć. Powietrze używane do czyszczenia powinno być suche i wolne od oleju.
Przed malowaniem kontroluje się:
- czystość wizualną,
- pył,
- zatłuszczenie,
- profil powierzchni,
- obecność soli, jeśli jest to wymagane,
- temperaturę stali,
- wilgotność względną,
- punkt rosy,
- czas od oczyszczenia do aplikacji.
Metody usuwania farby, rdzy i zgorzeliny
Obróbka strumieniowo-ścierna na sucho
To jedna z najskuteczniejszych metod przygotowania stali, zwłaszcza gdy trzeba usunąć jednocześnie powłoki, rdzę i zgorzelinę.
Zalety:
- wysoka wydajność,
- możliwość uzyskania bardzo dobrej czystości,
- równomierne rozwinięcie powierzchni,
- skuteczne usuwanie twardej zgorzeliny,
- dobre przygotowanie pod systemy epoksydowe i inne powłoki wysokiej trwałości.
Ograniczenia:
- powstawanie pyłu,
- konieczność zabezpieczenia otoczenia,
- hałas,
- problem z pracą przy czynnych urządzeniach,
- wymagania dotyczące zbierania odpadu,
- ryzyko zanieczyszczenia powierzchni źle dobranym ścierniwem.
Rodzaj i uziarnienie ścierniwa wpływają na profil stali. Uzyskanie czystej powierzchni nie oznacza automatycznie uzyskania właściwej chropowatości.
Obróbka strumieniowo-ścierna na mokro
Dodatek wody ogranicza pylenie i pomaga usuwać część zanieczyszczeń rozpuszczalnych. Metoda może być korzystna przy renowacji dużych konstrukcji i powłok niebezpiecznych.
Trzeba jednak uwzględnić:
- możliwość szybkiego pojawienia się rdzy nalotowej,
- konieczność odprowadzenia i zebrania wody,
- wymagania dotyczące inhibitorów, jeśli są stosowane,
- kompatybilność pozostałości inhibitora z farbą,
- potrzebę szybkiego osuszenia i malowania.
Wysokociśnieniowe czyszczenie wodą
Strumień wody dobrze usuwa sole, brud, luźne powłoki i produkty korozji. Nie tworzy jednak nowego profilu ściernego tak jak klasyczna obróbka strumieniowo-ścierna. Odsłania głównie profil istniejący wcześniej.
Metoda jest przydatna, gdy:
- stal była już wcześniej śrutowana,
- trzeba ograniczyć pył,
- ważne jest usunięcie soli,
- specyfikacja i farba dopuszczają przygotowanie wodne.
Nie każda twarda zgorzelina zostanie skutecznie usunięta samą wodą.
Narzędzia ręczne i mechaniczne
Do tej grupy należą:
- skrobaki,
- szczotki druciane,
- szlifierki,
- włókniny ścierne,
- tarcze listkowe,
- młotki igłowe,
- specjalistyczne narzędzia rotacyjne.
Są przydatne przy naprawach miejscowych, na małych elementach oraz tam, gdzie piaskowanie jest niemożliwe.
Ich ograniczenia to:
- mniejsza wydajność,
- trudność usunięcia zwartej zgorzeliny,
- ryzyko wypolerowania stali,
- nierównomierny profil,
- pozostawienie zanieczyszczeń we wżerach,
- możliwość rozsmarowania oleju.
Szczotka druciana może nadać powierzchni metaliczny wygląd, mimo że w zagłębieniach nadal pozostają produkty korozji.
Narzędzia mechaniczne o kontrolowanym profilu
Specjalistyczne narzędzia z odpowiednimi głowicami mogą jednocześnie usuwać powłokę i tworzyć profil zbliżony do powierzchni po obróbce strumieniowej. Są przydatne w miejscach trudno dostępnych i przy naprawach lokalnych.
Efekt należy potwierdzić pomiarem, a nie oceniać wyłącznie na podstawie wyglądu.
Chemiczne usuwanie farby
Preparaty chemiczne mogą zmiękczać lub oddzielać stare powłoki od podłoża. Metoda ogranicza pylenie i bywa przydatna przy skomplikowanej geometrii.
Jej wady to:
- konieczność dokładnego usunięcia pozostałości preparatu,
- ryzyko zanieczyszczenia szczelin,
- duża ilość odpadu,
- dłuższy czas procesu,
- ograniczona skuteczność wobec zgorzeliny i głębokiej korozji,
- możliwość pogorszenia przyczepności nowej farby przy niedokładnym myciu.
Chemiczne usunięcie farby nie zastępuje automatycznie przygotowania stali pod nową powłokę.
Stopnie przygotowania powierzchni
W specyfikacjach często stosuje się stopnie przygotowania oceniane wzrokowo.
Stopnie po obróbce strumieniowo-ściernej
Najczęściej spotykane oznaczenia to:
- Sa 1 – lekkie czyszczenie strumieniowo-ścierne,
- Sa 2 – dokładne czyszczenie,
- Sa 2½ – bardzo dokładne czyszczenie,
- Sa 3 – czyszczenie do jednolicie metalicznego wyglądu.
W praktyce wiele systemów antykorozyjnych o podwyższonej trwałości wymaga przygotowania co najmniej Sa 2½, ale ostateczne wymaganie wynika z dokumentacji i karty technicznej farby.
Stopnie po czyszczeniu ręcznym i mechanicznym
Najczęściej stosuje się:
- St 2 – dokładne czyszczenie ręczne i mechaniczne,
- St 3 – bardzo dokładne czyszczenie, intensywniejsze niż St 2.
St 3 nie jest odpowiednikiem Sa 2½. Obie metody mogą dawać inny poziom usunięcia zanieczyszczeń i inny profil powierzchni.
Przygotowanie miejscowe
Jeśli pozostawia się dobrze związaną starą farbę, oczyszcza się odsłoniętą stal oraz strefę przejściową. Specyfikacja może wymagać miejscowego przygotowania odpowiadającego na przykład P Sa 2½ albo właściwego stopnia obróbki mechanicznej.
W takim wariancie szczególnie ważne są:
- sfazowanie krawędzi starej powłoki,
- usunięcie korozji spod jej obrzeży,
- zmatowienie zachowanej farby,
- zaprawkowe pokrycie odsłoniętej stali,
- wyrównanie grubości całego systemu.
Czystość a profil powierzchni – to nie jest to samo
Czystość określa, jakie zanieczyszczenia pozostały na stali. Profil opisuje natomiast geometrię mikronierówności powierzchni.
Możliwe są cztery sytuacje:
- powierzchnia czysta i mająca właściwy profil,
- powierzchnia czysta, ale zbyt gładka,
- powierzchnia chropowata, ale nadal zanieczyszczona,
- powierzchnia zarówno brudna, jak i źle rozwinięta.
Zbyt mały profil może ograniczać przyczepność. Zbyt głęboki profil może powodować niedostateczne pokrycie wierzchołków i lokalnie zbyt małą grubość powłoki.
Wymagany profil zależy od:
- rodzaju farby,
- grubości warstwy gruntującej,
- całkowitej grubości systemu,
- rodzaju ścierniwa,
- warunków eksploatacji.
Nie należy przyjmować jednej uniwersalnej wartości dla wszystkich farb.
Sole, pył i niewidoczne zanieczyszczenia
Powierzchnia może wyglądać na czystą, a mimo to nie nadawać się do malowania.
Sole rozpuszczalne
Chlorki, siarczany i inne sole mogą pozostawać w porach oraz wżerach. Sprzyjają powstawaniu pęcherzy osmotycznych i korozji podpowłokowej.
Ryzyko jest szczególnie wysokie na konstrukcjach:
- morskich,
- drogowych narażonych na sól odladzającą,
- przemysłowych,
- wcześniej zanurzonych,
- wielokrotnie korodujących.
Nie istnieje jeden dopuszczalny poziom soli odpowiedni dla każdego systemu. Limit powinien wynikać ze specyfikacji, warunków ekspozycji i wymagań producenta farby.
Pył
Pył osiada w profilu powierzchni i tworzy warstwę rozdzielającą. Może pochłaniać wilgoć, obniżać przyczepność i powodować drobne defekty powłoki.
Przy wymagających realizacjach ilość i wielkość cząstek ocenia się metodą kontrolną, a nie wyłącznie dłonią lub wzrokiem.
Zanieczyszczenia olejowe
Nawet cienka, niewidoczna warstwa oleju może prowadzić do kraterów, utraty zwilżania i odspojenia farby. Źródłem bywa nie tylko sam element, ale także:
- sprężone powietrze,
- przewody,
- kompresor,
- rękawice robocze,
- narzędzia pneumatyczne,
- sąsiednie maszyny.
Warunki klimatyczne przed malowaniem
Oczyszczona stal szybko reaguje z wilgocią. Dlatego przygotowania powierzchni nie można oddzielać od kontroli klimatu.
Należy mierzyć:
- temperaturę podłoża,
- temperaturę powietrza,
- wilgotność względną,
- temperaturę punktu rosy.
Często stosowaną zasadą jest utrzymanie temperatury stali co najmniej o 3°C wyższej od punktu rosy. Nie jest to jednak samodzielna recepta. Karta techniczna farby może określać również minimalną i maksymalną temperaturę aplikacji, dopuszczalną wilgotność oraz wymagania dotyczące wilgotnego podłoża.
Pomiary należy wykonywać w miejscu pracy i powtarzać, gdy zmieniają się warunki. Temperatura cienkiego elementu może szybko spaść po zachodzie słońca lub wzrosnąć pod wpływem nasłonecznienia.
Rdza nalotowa po oczyszczeniu
Rdza nalotowa, określana również jako flash rust, może pojawić się bardzo szybko po czyszczeniu wodnym lub przy wysokiej wilgotności.
Jej dopuszczalność zależy od:
- rodzaju i intensywności nalotu,
- specyfikacji,
- rodzaju farby,
- wymagań producenta,
- środowiska przyszłej pracy.
Nie należy automatycznie zakładać, że każda farba epoksydowa może być nanoszona na dowolny stopień rdzy nalotowej. Jeśli nalot jest luźny, sypki lub przekracza dopuszczenia systemu, powierzchnię trzeba przygotować ponownie.
Dobór podkładu i systemu malarskiego
Przygotowanie powierzchni musi być projektowane razem z systemem malarskim.
Pod uwagę bierze się:
- środowisko korozyjne,
- temperaturę pracy,
- promieniowanie UV,
- kontakt z wodą i chemikaliami,
- możliwość przygotowania powierzchni,
- obecność starej powłoki,
- oczekiwaną trwałość,
- sposób aplikacji,
- czas do oddania konstrukcji do użytkowania.
Podkład na stal oczyszczoną strumieniowo
Na dobrze oczyszczonej stali często stosuje się systemy epoksydowe, cynkowe lub inne rozwiązania przewidziane dla określonego środowiska. Podkłady cynkowe zwykle stawiają wysokie wymagania czystości i profilu.
Farby powierzchniowo tolerancyjne
Materiały określane jako surface tolerant są przeznaczone do podłoży, których nie można przygotować metodą strumieniową w pełnym zakresie. Nie oznacza to, że można nakładać je na:
- luźną rdzę,
- łuszczącą się farbę,
- tłuszcz,
- sole,
- mokre podłoże, jeśli producent tego nie dopuszcza,
- niestabilną zgorzelinę.
„Tolerancyjna” oznacza większy zakres dopuszczalnych warunków, a nie brak wymagań.
Powłoka zaprawkowa na krawędziach i spoinach
Przed nakładaniem pełnej warstwy często wykonuje się stripe coat, czyli dodatkowe malowanie pędzlem:
- krawędzi,
- spoin,
- łbów śrub,
- naroży,
- szczelin,
- głębokich wżerów.
Warstwa zaprawkowa pomaga uzyskać odpowiednią grubość tam, gdzie natrysk tworzy cieńszą powłokę.
Tabela decyzyjna: jak przygotować element?
Stan powierzchni | Zalecane podejście | Kluczowa kontrola | Kiedy metoda może być niewystarczająca |
|---|---|---|---|
Dobrze związana farba, brak rdzy | Mycie, odtłuszczenie, zmatowienie, próba kompatybilności | Przyczepność i zgodność nowej farby | Gdy stary system jest zbyt gruby, kruchy lub nieznany |
Miejscowa rdza przy zachowanej farbie | Miejscowe oczyszczenie, sfazowanie krawędzi, zaprawka i pełna warstwa renowacyjna | Korozja pod obrzeżami starej farby | Gdy rdza rozchodzi się pod powłoką |
Łuszcząca się farba i rdza na dużej powierzchni | Usunięcie słabych warstw, najlepiej obróbka strumieniowo-ścierna | Stopień czystości, pył, profil | Gdy pozostawiono odspojone warstwy pośrednie |
Twarda zgorzelina i miejscowa rdza | Obróbka strumieniowo-ścierna lub specjalistyczne narzędzia profilujące | Całkowite usunięcie niestabilnej zgorzeliny | Gdy użyto wyłącznie szczotki drucianej |
Mały element, brak możliwości piaskowania | Czyszczenie mechaniczne do wymaganego stopnia, farba dopuszczająca takie podłoże | Brak wypolerowania i właściwe oczyszczenie wżerów | Przy ciężkiej ekspozycji lub wymaganym podkładzie cynkowym |
Powierzchnia zasolona | Mycie wodą, ewentualnie czyszczenie wysokociśnieniowe, ponowna kontrola | Poziom soli po myciu | Gdy samo piaskowanie nie usunęło soli |
Stara farba o nieznanym składzie | Badanie powłoki, procedura BHP, kontrolowane usuwanie | Ołów, chromiany i klasyfikacja odpadu | Gdy rozpoczęto szlifowanie bez oceny zagrożeń |
Konstrukcja w środowisku morskim lub zanurzeniu | Pełne przygotowanie zgodne ze specyfikacją systemu, kontrola soli i profilu | Czystość, sole, profil, klimat | Przy renowacji wyłącznie szczotką bez formalnego dopuszczenia |
Powierzchnia po czyszczeniu wodnym | Osuszenie, ocena rdzy nalotowej, farba dopuszczona do takiego podłoża | Stopień flash rust i warunki klimatyczne | Gdy nalot jest luźny lub przekracza wymagania |
Głębokie wżery i ostre krawędzie | Dokładne oczyszczenie, obróbka krawędzi, stripe coat | Pokrycie dna wżerów i grubość na krawędziach | Gdy natrysk wykonano bez warstwy zaprawkowej |
Najczęstsze błędy
Malowanie bez odtłuszczenia
Szlifowanie zaolejonej powierzchni rozprowadza zanieczyszczenia. Odtłuszczanie powinno poprzedzać obróbkę mechaniczną.
Uznanie metalicznego połysku za czystość
Szczotka druciana może wypolerować rdzę i zgorzelinę. Powierzchnia wygląda lepiej, ale nie musi być wystarczająco czysta ani właściwie rozwinięta.
Pozostawienie ostrych krawędzi farby
Niesfazowane obrzeża starej powłoki tworzą uskoki, na których nowa warstwa jest nierówna i podatna na odspajanie.
Brak kontroli soli
Piaskowanie zmienia wygląd powierzchni, ale nie zawsze skutecznie usuwa zanieczyszczenia rozpuszczalne znajdujące się we wżerach.
Niedopasowanie profilu do podkładu
Bardzo głęboki profil pokryty cienką warstwą farby pozostawia niedostatecznie zabezpieczone wierzchołki. Zbyt gładka stal może natomiast ograniczać przyczepność.
Zbyt długi czas między czyszczeniem a malowaniem
Oczyszczona stal może pokryć się wilgocią, pyłem lub rdzą jeszcze tego samego dnia. Malowanie należy wykonać w dopuszczalnym oknie czasowym i po ponownej kontroli.
Dobór farby wyłącznie na podstawie nazwy handlowej
Określenia takie jak „na rdzę”, „bezpośrednio na metal” czy „3 w 1” nie zastępują wymagań karty technicznej. Trzeba sprawdzić minimalny stopień przygotowania, dopuszczalny profil, grubość i warunki aplikacji.
Mity dotyczące przygotowania stali
„Farba na rdzę nie wymaga czyszczenia”
Wymaga przynajmniej usunięcia luźnej rdzy, zabrudzeń, pyłu, oleju i słabych powłok. Zakres przygotowania zależy od konkretnego produktu.
„Zgorzelina chroni stal lepiej niż farba”
Zgorzelina może wyglądać na szczelną, ale często pęka i odspaja się. Nie jest przewidywalnym podłożem dla trwałego systemu malarskiego.
„Sa 2½ oznacza, że powierzchnia jest wolna od soli”
Stopień wizualny nie potwierdza automatycznie poziomu zanieczyszczeń rozpuszczalnych. Sole wymagają osobnej oceny.
„Im bardziej chropowata stal, tym lepiej”
Profil musi być dopasowany do systemu. Nadmierna chropowatość może zwiększyć zużycie farby i pozostawić niedostatecznie pokryte wierzchołki.
„Nowa warstwa wzmocni słabą starą farbę”
Nowa farba nie poprawi przyczepności starej powłoki do stali. Cały system pozostaje tak trwały jak jego najsłabsza warstwa.
Liczby i parametry, które warto znać
Najważniejsze wartości liczbowe należy zawsze potwierdzić w specyfikacji i karcie technicznej systemu.
- Sa 1, Sa 2, Sa 2½ i Sa 3 to podstawowe stopnie wizualnego przygotowania po obróbce strumieniowo-ściernej.
- St 2 i St 3 opisują przygotowanie ręczne i mechaniczne.
- 3°C powyżej punktu rosy to często stosowany minimalny zapas temperatury podłoża, o ile producent farby nie wymaga inaczej.
- Profil powierzchni pod typowe systemy przemysłowe często mieści się w zakresie kilkudziesięciu mikrometrów, ale nie ma jednej wartości właściwej dla każdej farby.
- Grubość suchej powłoki jest podawana w mikrometrach i powinna być kontrolowana po utwardzeniu poszczególnych warstw lub całego systemu.
- Jedna warstwa nałożona natryskiem może nie zapewnić projektowej grubości na ostrych krawędziach, dlatego stosuje się dodatkowe malowanie miejsc krytycznych.
- Wilgotność względna, temperatura podłoża i czas przemalowania nie mają uniwersalnych limitów. Każdy produkt może mieć inne okno aplikacyjne.
- Nie istnieje jeden globalny dopuszczalny poziom soli dla wszystkich konstrukcji i powłok.
- Nie ma również jednego wiarygodnego procentu awarii powłok, który można przypisać przygotowaniu powierzchni w każdej branży. Ryzyko jest jednak bezpośrednio związane z czystością, profilem, warunkami aplikacji i jakością wykonania.
Kontrola jakości przed lakierowaniem
Przed wydaniem powierzchni do malowania warto zastosować listę kontrolną:
- Czy olej i smar zostały usunięte przed obróbką?
- Czy usunięto luźną farbę, rdzę i niestabilną zgorzelinę?
- Czy uzyskano wymagany stopień przygotowania?
- Czy profil jest zgodny z wymaganiami farby?
- Czy krawędzie są obrobione, a spoiny oczyszczone?
- Czy zachowana stara powłoka ma potwierdzoną przyczepność?
- Czy przejścia między farbą a stalą zostały sfazowane?
- Czy powierzchnia jest wolna od pyłu i ścierniwa?
- Czy sprawdzono sole, jeśli występuje takie ryzyko?
- Czy sprężone powietrze jest czyste?
- Czy temperatura podłoża jest odpowiednia względem punktu rosy?
- Czy na powierzchni nie pojawiła się nowa rdza?
- Czy mieści się ona w dopuszczalnym czasie między przygotowaniem a malowaniem?
- Czy farba i metoda aplikacji są zgodne z przygotowanym podłożem?
Przykładowy schemat renowacji mieszanego podłoża
Dla elementu z zachowaną farbą, miejscową rdzą i fragmentami zgorzeliny proces może wyglądać następująco:
- Dokumentacja stanu i podział powierzchni na strefy.
- Ocena zagrożeń związanych ze starą farbą.
- Mycie i odtłuszczenie całego elementu.
- Usunięcie odspojonych warstw.
- Pełne oczyszczenie miejsc skorodowanych i pokrytych zgorzeliną.
- Sfazowanie obrzeży pozostawionej farby.
- Zmatowienie stabilnej powłoki.
- Obróbka krawędzi, spoin i wżerów.
- Odpylanie oraz kontrola soli, jeśli jest wymagana.
- Pomiar profilu i warunków klimatycznych.
- Nałożenie podkładu zaprawkowego na odsłoniętą stal.
- Wykonanie stripe coat na miejscach krytycznych.
- Aplikacja kolejnych warstw na całą powierzchnię.
- Kontrola grubości, wyglądu i ciągłości systemu.
Nie jest to uniwersalna specyfikacja wykonawcza. Konkretna kolejność może się zmienić zależnie od systemu farb, technologii czyszczenia i wymagań inwestora.
Kiedy potrzebna jest konsultacja specjalisty?
Wsparcie technologa zabezpieczeń antykorozyjnych lub inspektora jest wskazane, gdy:
- konstrukcja ma znaczenie dla bezpieczeństwa,
- występuje znaczny ubytek przekroju stali,
- nie jest znany skład starej farby,
- podejrzewa się ołów lub chromiany,
- element pracuje w zanurzeniu albo ciężkim środowisku,
- wymagany jest system z podkładem cynkowym,
- występują wysokie temperatury lub chemikalia,
- nie można osiągnąć przygotowania wymaganego przez farbę,
- trzeba połączyć nowy system z nieznaną starą powłoką,
- realizacja podlega odbiorom, gwarancji lub formalnej specyfikacji.
Przy głębokich wżerach przygotowanie i malowanie nie zastępują oceny nośności. Ubytek materiału może wymagać pomiarów grubości, naprawy albo wymiany elementu.
FAQ
Czy trzeba usunąć całą starą farbę przed ponownym malowaniem?
Nie zawsze. Dobrze związaną, kompatybilną i stabilną powłokę można pozostawić po umyciu, zmatowieniu oraz sfazowaniu krawędzi. Farbę łuszczącą się, spękaną lub skorodowaną od spodu trzeba usunąć.
Czy można pomalować stal bezpośrednio na rdzę?
Tylko wtedy, gdy konkretny produkt to dopuszcza, a powierzchnia została przygotowana co najmniej w zakresie wymaganym przez jego kartę techniczną. Luźna rdza, pył, olej i sole nadal muszą zostać usunięte.
Czy szczotka druciana usunie zgorzelinę?
Zwykle nie usuwa skutecznie zwartej zgorzeliny. Może jedynie oczyścić luźne fragmenty i wypolerować powierzchnię. Przy twardej zgorzelinie skuteczniejsza jest obróbka strumieniowo-ścierna lub odpowiednie narzędzia mechaniczne.
Czy Sa 2½ jest zawsze wymagane?
Nie. Wymaganie zależy od systemu, środowiska i oczekiwanej trwałości. Sa 2½ jest często stosowane przy wysokiej jakości zabezpieczeniach, ale nie każda renowacja wymaga pełnego czyszczenia strumieniowego.
Czy St 3 daje taki sam efekt jak Sa 2½?
Nie. St 3 dotyczy bardzo dokładnego czyszczenia narzędziami ręcznymi i mechanicznymi, natomiast Sa 2½ uzyskuje się przez bardzo dokładne czyszczenie strumieniowo-ścierne. Powierzchnie różnią się czystością i profilem.
Czy po piaskowaniu można malować następnego dnia?
Tylko jeśli powierzchnia pozostała czysta, sucha, wolna od rdzy i mieści się w wymaganiach systemu. W praktyce oczyszczoną stal należy zagruntować możliwie szybko po odbiorze.
Co zrobić, jeśli po myciu pojawiła się rdza nalotowa?
Należy ocenić jej intensywność i sprawdzić dopuszczenia farby. Luźny lub zbyt intensywny nalot wymaga ponownego przygotowania.
Czy można łączyć piaskowanie z ręcznym szlifowaniem?
Tak. Jest to częsta praktyka przy skomplikowanej geometrii, naprawach miejscowych, krawędziach i trudno dostępnych strefach. Każdy obszar musi jednak spełnić wymagania końcowe.
Jak rozpoznać, czy ciemna warstwa jest zgorzeliną?
Zgorzelina jest zwykle ciemna, twarda i związana z powierzchnią walcowanej stali. Pewniejszą ocenę daje próba mechaniczna i obserwacja po miejscowym oczyszczeniu. Ciemny kolor może również pochodzić od farby, produktów korozji albo wcześniejszej obróbki.
Czy preparat chemiczny zastępuje piaskowanie?
Nie zawsze. Może usunąć farbę, ale zwykle nie zapewnia odpowiedniego usunięcia zgorzeliny, produktów korozji i nie tworzy wymaganego profilu powierzchni.
Co jest ważniejsze: czystość czy chropowatość?
Oba parametry są potrzebne. Chropowata, ale zanieczyszczona stal nie jest dobrym podłożem. Czysta, lecz zbyt gładka powierzchnia również może nie spełniać wymagań farby.
Jak przygotować stal, gdy piaskowanie jest niemożliwe?
Można zastosować narzędzia mechaniczne i system malarski tolerujący takie przygotowanie. Należy szczególnie dokładnie usunąć luźne warstwy, oczyścić wżery, odpylić podłoże i potwierdzić zgodność rozwiązania z kartą techniczną.
Czy konwerter rdzy rozwiązuje problem?
Konwerter może być elementem określonej technologii, ale nie zastępuje usunięcia luźnej rdzy, oleju, soli i nietrwałych warstw. Musi być kompatybilny z późniejszą farbą, a jego użycie powinno wynikać z kompletnego systemu.
Jak długo wytrzyma nowa powłoka?
Trwałość zależy od środowiska, projektu systemu, przygotowania powierzchni, jakości aplikacji, grubości warstw i późniejszej konserwacji. Sama nazwa lub liczba warstw nie pozwala wiarygodnie określić okresu ochrony.
Najważniejsza zasada
Przy elemencie pokrytym jednocześnie starą farbą, rdzą i zgorzeliną nie należy wybierać metody według najlepiej zachowanego fragmentu. Technologię trzeba dopasować do najsłabszych stref, wymagań nowej farby i oczekiwanej trwałości.
Trwały system powstaje dopiero wtedy, gdy stara powłoka jest stabilna albo została usunięta, rdza i zgorzelina nie stanowią warstwy rozdzielającej, powierzchnia ma właściwy profil, a malowanie odbywa się na czystej i suchej stali w kontrolowanych warunkach.
 4 comments
